


Cómo afecta el acero fino a la fuerza de sujeción magnética del taladro magnético VD50
El acero delgado no es simplemente una versión más débil del acero grueso para un taladro magnético. Modifica el circuito magnético bajo la base, reduciendo la cantidad de flujo que la pieza de trabajo puede transportar y aumentando la sensibilidad al estado de la superficie, la vibración y el par de perforación. Para el taladro magnético VD50, esto significa que una base que parece estar firmemente adherida durante una comprobación estática puede proporcionar un margen de seguridad insuficiente una vez que la fresa entra en el material.
El punto crítico es que la fuerza de sujeción magnética es un valor del sistema, no una cifra fija generada únicamente por el imán. El diseño del imán, el espesor y el grado del acero, el área de contacto, la pintura o la cascarilla, la geometría de la pieza de trabajo y la dirección de las cargas de perforación aplicadas determinan si el taladro permanece estable.
Por qué el espesor del acero modifica el circuito magnético
La base de un taladro magnético crea un circuito magnético cerrado: el flujo sale de un polo del imán, viaja a través de la pieza de acero y regresa por el polo opuesto. Una placa ferromagnética gruesa de acero bajo en carbono generalmente proporciona un camino de baja reluctancia para ese flujo. El circuito magnético se completa eficientemente, lo que permite que la base desarrolle un rendimiento de sujeción cercano al previsto.
Cuando el acero es delgado, la placa puede convertirse en la parte limitante de ese circuito. Tiene menor área de sección transversal para transportar flujo magnético y puede aproximarse a la saturación magnética. Una vez que el material está saturado, aumentar la excitación magnética no produce un incremento proporcional de la fuerza de sujeción útil. Parte del flujo se fuga a través del aire alrededor de la pieza de trabajo en lugar de pasar por el acero entre los polos. El resultado es una menor fuerza de apriete normal en la base del taladro.
Este efecto es especialmente importante porque la fuerza magnética nominal del fabricante suele establecerse en condiciones controladas: material de prueba de acero dulce limpio, plano y de espesor suficiente, con contacto completo de la base y una carga aplicada perpendicularmente a la superficie. La perforación en campo rara vez reproduce esas condiciones. Un panel delgado pintado, un elemento estructural corroído o una placa cerca de un borde pueden proporcionar una retención considerablemente menor de la que podría sugerir la clasificación nominal.
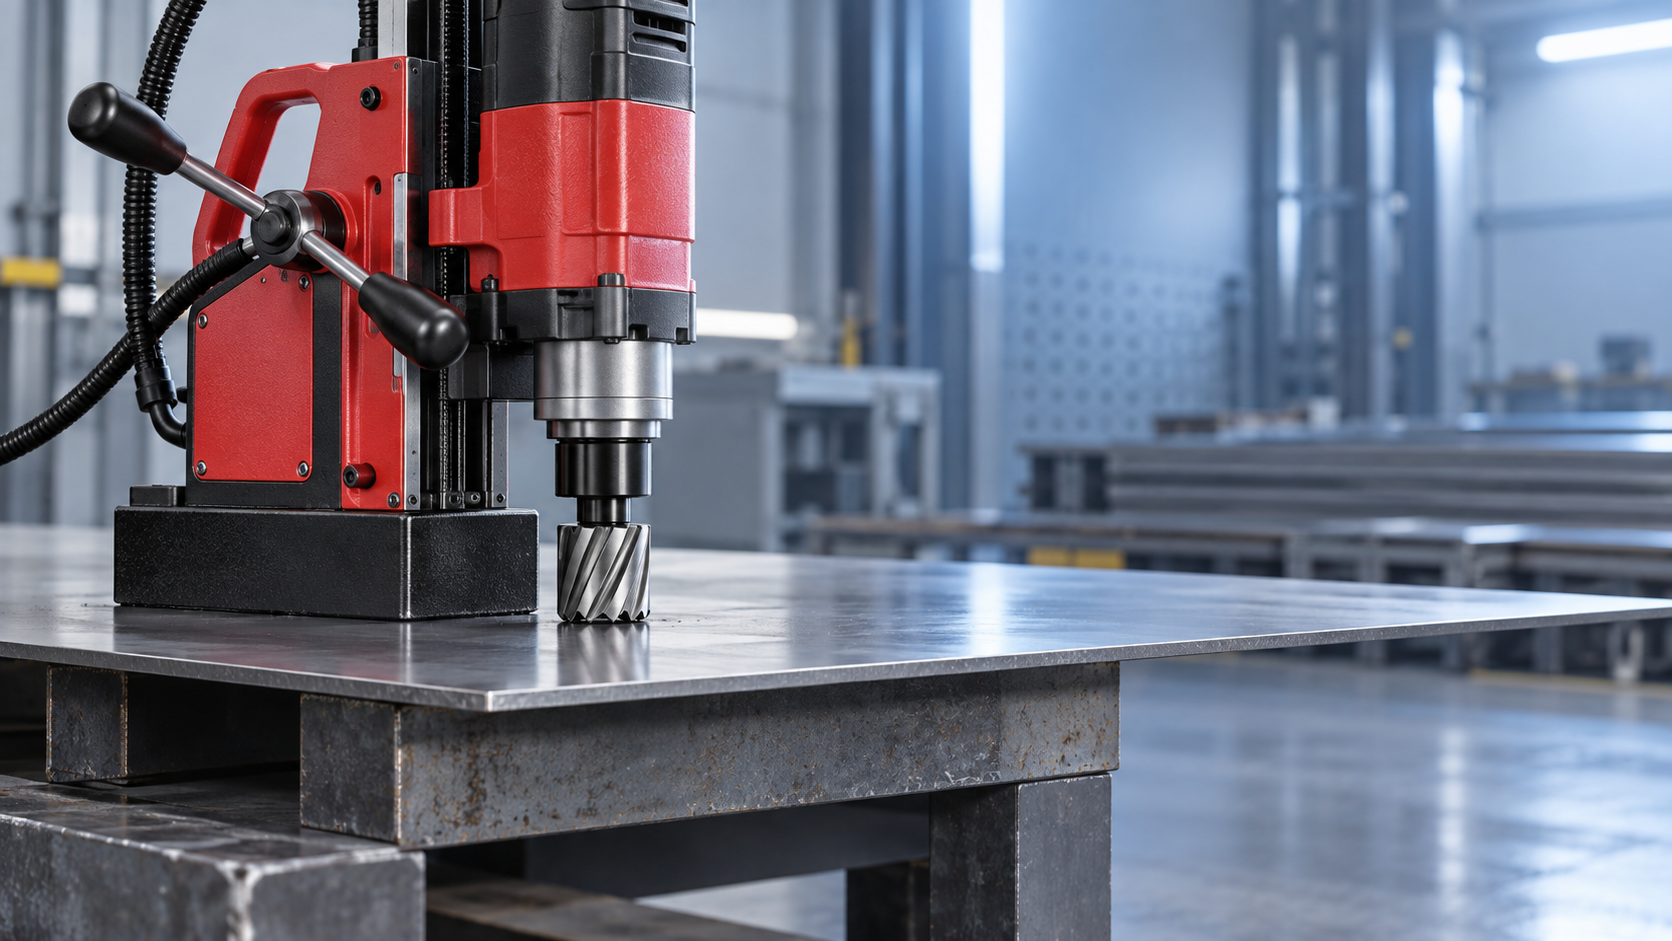
La fuerza de sujeción no es lo mismo que la resistencia al movimiento durante la perforación
Incluso cuando la base del VD50 desarrolla suficiente atracción hacia abajo para mantenerse adherida, la perforación genera fuerzas que no actúan únicamente de forma normal a la superficie. Las fresas anulares y las brocas helicoidales generan par alrededor del eje del husillo. La presión de avance, el enganche de la fresa, la salida de la perforación y la acumulación de virutas pueden introducir cargas laterales o rotacionales. Estas cargas intentan hacer que la máquina se deslice o pivote, en lugar de separarla directamente del acero.
La resistencia práctica al deslizamiento depende en parte de la fricción:
Resistencia al deslizamiento ≈ fuerza normal magnética × coeficiente de fricción
Esta relación explica por qué el material delgado supone un riesgo acumulado. Un menor espesor de acero reduce la fuerza normal magnética; el aceite, el refrigerante, la cascarilla de laminación, la pintura o la oxidación superficial pueden reducir aún más la fricción. Una base puede no desprenderse verticalmente y, sin embargo, girar ligeramente bajo el par. Incluso un movimiento menor puede dañar una fresa anular, agrandar el orificio, romper un pasador piloto o colocar al operario en la trayectoria de una máquina inestable.
La inestabilidad rotacional suele ser más relevante que una simple preocupación por el desprendimiento. Una base magnética tiene una huella finita. Si la carga de perforación resultante actúa cerca de un borde de esa huella, el taladro puede comenzar a pivotar. El material delgado hace que esto sea más probable porque la fuerza magnética disponible ya se ha reducido y porque las chapas o placas ligeras pueden flexionarse bajo carga.
El espesor es solo una variable del “acero”
Las evaluaciones técnicas deben evitar considerar que todos los aceros del mismo calibre son magnéticamente equivalentes. Los aceros al carbono utilizados en trabajos estructurales fabricados suelen ser sustratos magnéticos adecuados, pero sus propiedades magnéticas pueden variar según la composición, el tratamiento térmico, las tensiones residuales y el historial de conformado. Los aceros inoxidables austeníticos, el aluminio, el cobre y muchas aleaciones no ferrosas no pueden proporcionar en absoluto un circuito de sujeción convencional para taladros magnéticos. Algunos grados de acero inoxidable son parcialmente magnéticos, pero su comportamiento no debe suponerse únicamente por su apariencia o familia de grados.
Las chapas endurecidas por deformación, altamente conformadas o delgadas también pueden comportarse de manera diferente a una probeta plana de acero dulce. Un componente de acero puede ser lo suficientemente magnético para que un imán de mano se adhiera, pero aun así ser inadecuado para una operación de perforación magnética. La adhesión manual no es una validación significativa de la resistencia al par de perforación, la fuerza de avance y la vibración.
La geometría puede reducir el rendimiento tanto como el espesor. Las tiras estrechas, los elementos con aberturas cercanas, las bridas, las superficies curvas y las ubicaciones próximas a un borde restringen el camino efectivo de retorno magnético. Una base que cubre una ranura o está situada parcialmente sobre un vacío no tiene apoyo completo, aunque el espesor nominal del material en otra parte del componente sea adecuado. Las costuras de soldadura, el galvanizado irregular y la deformación local también pueden crear entrehierros entre el imán y el acero. Los entrehierros son muy perjudiciales porque el aire tiene una reluctancia magnética mucho mayor que el acero ferromagnético.
Por qué la preparación de la superficie es más importante en acero delgado
En una placa gruesa y limpia, una pequeña capa de recubrimiento puede reducir la fuerza de sujeción sin causar inestabilidad de inmediato. En acero delgado, el sistema tiene menos margen. Por lo tanto, la pintura, las irregularidades del galvanizado, las rebabas, las salpicaduras de soldadura, las virutas y el refrigerante atrapado pueden ser decisivos.
La superficie de contacto de la base debe estar limpia, suficientemente seca para mantener la fricción y plana contra la pieza de trabajo. Eliminar la cascarilla suelta y el recubrimiento grueso en la ubicación de la base no es un paso estético; reduce el entrehierro efectivo. La parte inferior de la base magnética también necesita inspección. Las virutas metálicas atrapadas bajo los polos pueden impedir el contacto completo y crear una condición de inclinación difícil de detectar antes de comenzar la perforación.
La limpieza de la superficie no debe confundirse con autorización para perforar material delgado sin soporte. Una interfaz limpia mejora el circuito magnético disponible, pero no puede compensar una placa que esté por debajo del espesor mínimo indicado por el fabricante del taladro o una pieza de trabajo sin rigidez.
Cómo evaluar la idoneidad del VD50 sin depender de una cifra de fuerza nominal
La primera referencia debe ser la documentación de funcionamiento del VD50. Su espesor mínimo especificado para la pieza de trabajo, la condición aceptable del material, las orientaciones permitidas, los requisitos de cadena de seguridad, los límites de diámetro de la fresa y las instrucciones de avance tienen prioridad sobre las reglas generales orientativas. Si no se indica claramente un espesor mínimo, debe obtenerse del fabricante en lugar de inferirse a partir de las dimensiones del imán o de un valor citado de fuerza de sujeción.
Una evaluación útil divide la aplicación en las siguientes preguntas:
- ¿La pieza de trabajo es ferromagnética y suficientemente gruesa en toda la huella de la base magnética?
- ¿La base está completamente apoyada sobre material sólido y plano, en lugar de salvar un borde, una abertura, una brida estrecha o una sección curva?
- ¿Qué par de perforación y fuerza de avance generarán la fresa, el diámetro y el material seleccionados?
- ¿La operación será horizontal, vertical o por encima de la cabeza, y esa orientación introduce riesgos de deslizamiento por gravedad o caída de la herramienta?
- ¿La propia pieza de trabajo puede flexionarse, vibrar o moverse durante la salida de la perforación?
- ¿Se requiere un método de retención independiente según las instrucciones del equipo o el procedimiento de seguridad del sitio?
La fijación estática debe comprobarse antes de comenzar, pero no sustituye esta evaluación. Una prueba de tracción controlada puede revelar una adherencia manifiestamente inadecuada, aunque no simula completamente la carga torsional ni el enganche de una fresa en el orificio. La cuestión de ingeniería relevante es si el montaje completo tiene un margen adecuado bajo la carga operativa máxima creíble, no si el imán puede soportar el peso muerto de la máquina.
Controles operativos para material delgado
Cuando no pueda evitarse perforar acero relativamente delgado pero permitido, el proceso debe hacerse menos exigente. Utilice una fresa afilada, fluido de corte adecuado, avance controlado y una velocidad apropiada para el diámetro de la fresa y el material. Un avance excesivo aumenta el par y puede hacer que la fresa se enganche; un avance insuficiente puede provocar rozamiento y generar calor, lo que acelera el desgaste de la fresa y aumenta la probabilidad de cargas irregulares.
Respaldar la pieza de trabajo con una placa ferromagnética más gruesa puede mejorar el camino de retorno magnético, siempre que el respaldo sea plano, esté firmemente asegurado y soporte toda el área de la base. No debe introducir una separación, crear un componente independiente suelto ni obstruir la trayectoria de perforación. En algunas condiciones de fabricación, un dispositivo de perforación fijado con abrazaderas, una placa de soporte diseñada específicamente o el mecanizado antes del montaje son más seguros que depender de una base magnética sobre material delgado.
Para orificios repetidos en piezas demasiado delgadas para una perforación magnética fiable, debe reconsiderarse el proceso de fabricación en lugar de forzar la aplicación. Los componentes que requieren operaciones de torneado junto con características secundarias controladas pueden gestionarse mejor en una configuración rígida de máquina-herramienta; por ejemplo, elTorno CNC de bancada inclinada TCK52 representa una clase diferente de equipo de mecanizado con fijación, no un sustituto de un taladro magnético en trabajos estructurales.
El margen de seguridad debe considerar las condiciones reales de perforación
El acero delgado no prohíbe automáticamente el uso del taladro magnético VD50, pero reduce el margen de la función de seguridad más importante de la herramienta: la retención magnética estable. Por tanto, el umbral correcto no es una valoración visual de que la base “parece fuerte”. Es el espesor mínimo documentado y el rango de aplicación especificado para la máquina, verificados frente al tipo de material, la condición de contacto, la geometría, la orientación, la carga de la fresa y los requisitos de sujeción independiente.
Cuando cualquiera de esas condiciones se aparte de la base documentada para la fuerza de sujeción magnética, la suposición segura es que la retención disponible es menor que la cifra principal. En la perforación magnética, este criterio conservador protege la calidad del orificio, las herramientas, la pieza de trabajo y, lo más importante, al operario.
