


¿Puede la fresadora universal X8126A mecanizar piezas angulares sin necesidad de volver a sujetarlas?
¿Puede la fresadora universal X8126A mecanizar piezas angulares sin necesidad de volver a sujetarlas?
¿Puede la fresadora universal X8126A mecanizar piezas angulares con precisión sin repetidas operaciones de reajuste de sujeción? Para los evaluadores técnicos, la respuesta depende de la configuración de su mesa giratoria, la versatilidad del husillo y la precisión de la preparación.
Este artículo examina cómo la X8126A admite operaciones de fresado multiángulo, ayudando a los fabricantes a reducir el tiempo de manipulación, mantener la consistencia de las referencias y evaluar si sus capacidades satisfacen exigentes requisitos de producción de precisión.
Lo que los evaluadores técnicos deben confirmar primero
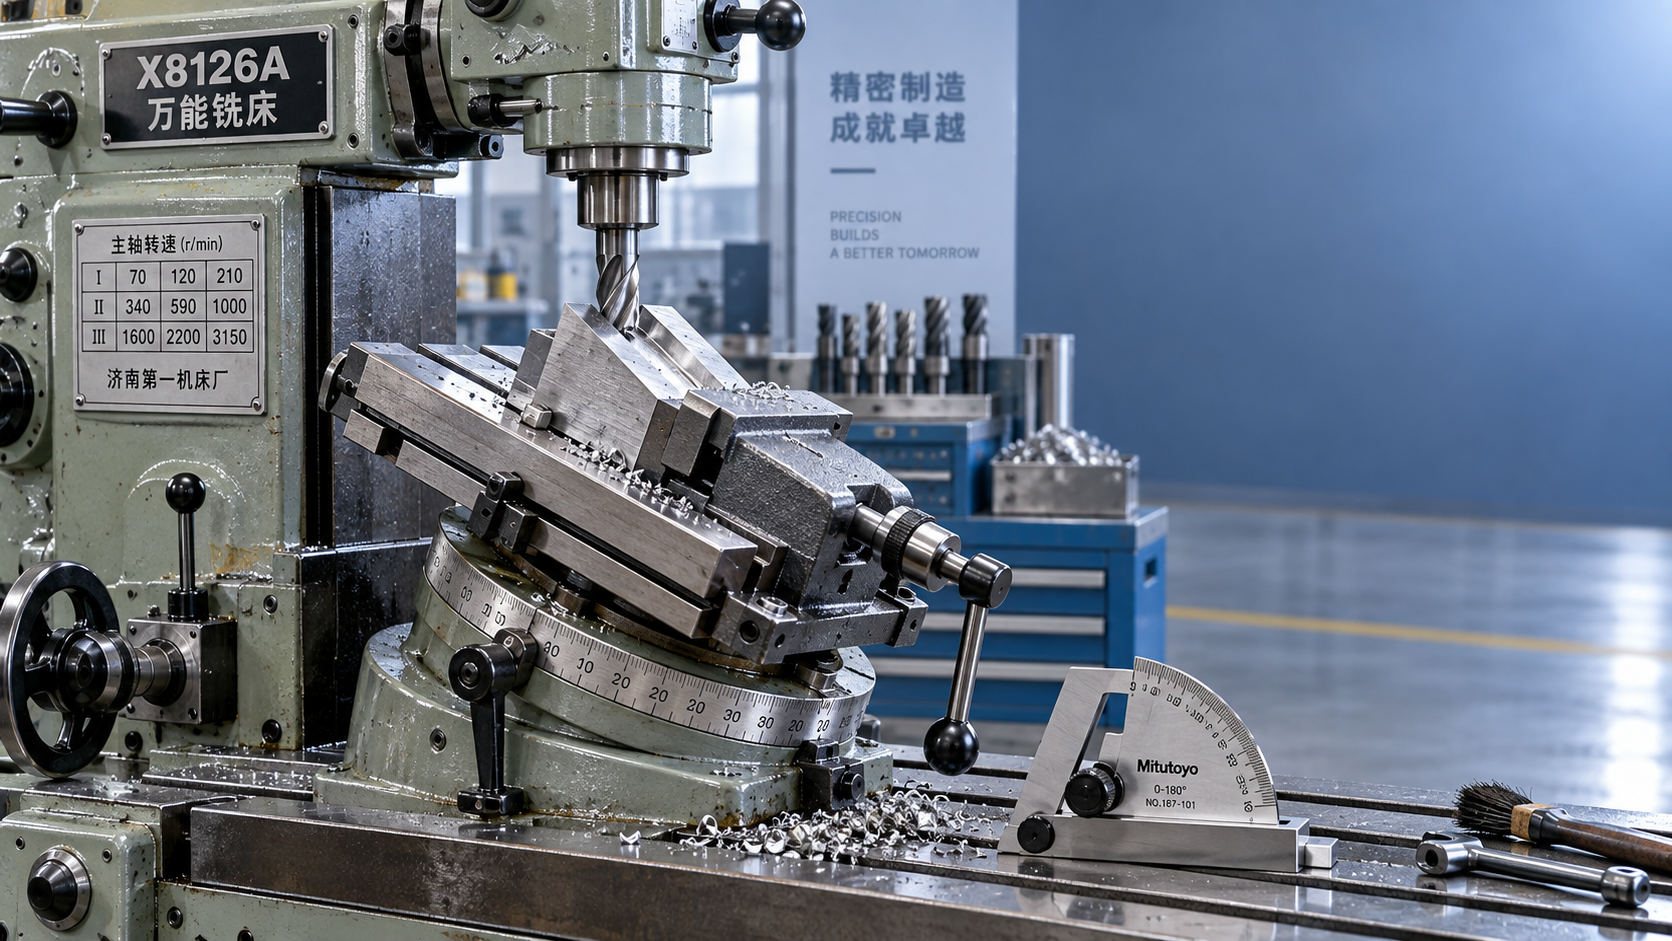
La fresadora universal X8126A puede mecanizar muchas características angulares en una sola preparación controlada, pero no debe considerarse un centro de mecanizado de cinco ejes sin restricciones.
Su ventaja práctica proviene de combinar una mesa universal, una sujeción de piezas ajustable y configuraciones de husillo horizontal o vertical para caras angulares, ranuras, escalones y características compuestas.
Antes de aprobar la máquina, los evaluadores deben identificar la geometría real de la pieza, la tolerancia angular requerida, la cantidad de producción, la masa de la pieza de trabajo y las relaciones de referencia entre las superficies mecanizadas.
La cuestión central no es simplemente si la mesa gira. Es si las características requeridas pueden mantenerse referenciadas desde una misma referencia primaria estable durante toda la operación.
Si una superficie angular, un patrón de agujeros y una ranura lateral comparten la misma estructura de referencia, una sola preparación puede mejorar sustancialmente la consistencia posicional en comparación con la retirada y la fijación repetidas.
Sin embargo, las características internas profundas, los ángulos de intersección complejos o los requisitos estrictos de contorneado simultáneo pueden seguir requiriendo utillajes especializados, accesorios rotativos o equipos CNC multieje.
Cómo la mesa universal permite el fresado angular
Una mesa de fresado universal está diseñada para girar con respecto al eje de la máquina, lo que permite al operador colocar una pieza de trabajo en un ángulo definido sin reconstruir la preparación.
Para trabajos angulares habituales, la mesa puede indexarse al ajuste especificado, bloquearse de forma segura y verificarse antes de iniciar el corte mediante un comparador, una barra seno o un bloque angular de precisión.
Esta configuración resulta útil para ranuras helicoidales, ranuras en T angulares, características de cola de milano, chaflanes, caras inclinadas y componentes que requieren mecanizado a lo largo de un eje de pieza no ortogonal.
En la fresadora universal X8126A, la función de giro de la mesa puede reducir la necesidad de trasladar una pieza entre dispositivos de fresado separados para cada operación angular.
Esta reducción es importante porque cada operación de reajuste de sujeción introduce otra posibilidad de desplazamiento de la referencia, interferencia por rebabas, fuerza de sujeción desigual o variaciones de alineación dependientes del operador.
El ángulo de la mesa por sí solo no garantiza la precisión. Los evaluadores deben verificar las graduaciones, la rigidez del bloqueo, el comportamiento de la holgura, la repetibilidad tras el reposicionamiento y el método real de inspección utilizado durante la preparación.
Qué piezas angulares normalmente pueden mantenerse en una sola preparación
Los componentes prismáticos suelen ser los mejores candidatos para el fresado angular en una sola preparación. Algunos ejemplos son soportes de máquina, bloques guía inclinados, placas de utillaje, componentes en cuña y cuerpos de dispositivos de fijación.
Las piezas con ranuras o canales angulares también se benefician cuando la pieza de trabajo puede permanecer sujeta mientras se gira la mesa para alinear la trayectoria de corte con la característica requerida.
El fresado helicoidal es otra aplicación relevante. La relación coordinada entre el desplazamiento de la mesa, la configuración del husillo y el equipo de indexado puede permitir características helicoidales o espirales controladas.
Para la evaluación técnica, distinga entre un ángulo creado por la orientación de la mesa y un ángulo creado por la geometría de la herramienta. Cada enfoque produce resultados diferentes en cuanto a rigidez y tolerancia.
Los chaflanes cortos pueden realizarse eficientemente con una fresa angular o un cabezal inclinable, mientras que los planos inclinados largos pueden ser más estables cuando la propia pieza se presenta en el ángulo requerido.
La capacidad de una sola preparación es más creíble cuando todas las características restantes son accesibles sin liberar las sujeciones, obstruir las trayectorias de la fresa, superar los límites de recorrido o comprometer una evacuación segura de virutas.
La precisión depende del control de las referencias, no solo de las características de la máquina
El principal beneficio de calidad de evitar el reajuste de sujeción es preservar las relaciones de referencia. Una vez que una pieza se traslada a otro dispositivo, debe recrearse su referencia de coordenadas original.
Incluso los operadores cuidadosos pueden introducir pequeñas variaciones debido a la contaminación de las superficies, la deformación por sujeción, la holgura de los pasadores de posicionamiento o las diferencias de contacto entre la pieza de trabajo y los apoyos del dispositivo.
Mantener el componente montado permite mecanizar las características angulares y rectas desde un sistema de referencia común, lo que puede mejorar el control de la perpendicularidad, el paralelismo y la posición relativa.
Los evaluadores técnicos deben preguntar qué referencias son funcionales en el conjunto terminado. La mejor preparación se basa en esas referencias funcionales en lugar de en los bordes convenientes del material en bruto.
Utilice un procedimiento de palpado o comprobación con comparador antes de mecanizar superficies críticas. Verifique la alineación de la mordaza, la orientación de la mesa, el asiento de la pieza de trabajo y la relación entre la referencia seleccionada y la línea central del husillo.
Después de girar la mesa, confirme el ángulo real con un método de medición adecuado. Confiar únicamente en las marcas de la escala puede ser insuficiente para componentes de tolerancia estrecha o piezas de trabajo de alto valor.
Cuándo puede seguir siendo necesario volver a sujetar
Algunas piezas no pueden completarse sin reposicionamiento, incluso en una fresadora universal capaz. La accesibilidad suele ser el factor limitante, especialmente en torno a cavidades profundas y geometrías cerradas.
Puede requerirse una segunda preparación cuando las fresas no pueden alcanzar una característica sin un voladizo excesivo. Las extensiones largas de herramienta reducen la rigidez y pueden causar vibraciones, conicidad o un mal acabado superficial.
Las piezas de trabajo muy pesadas también pueden cambiar la decisión. Un ángulo de mesa teóricamente conveniente puede generar condiciones de carga inseguras o reducir el área efectiva de contacto de sujeción.
Los ángulos compuestos complejos requieren una evaluación cuidadosa. Si no pueden lograrse varios planos angulares mediante una sola posición de mesa, pueden ser más apropiadas las placas angulares específicas o los dispositivos rotativos.
La producción de gran volumen introduce otra limitación. Una preparación universal manual puede ser flexible, pero el ajuste repetido puede ser más lento y menos repetible que un dispositivo de producción diseñado específicamente.
Para estos casos, evalúe si la X8126A es la máquina de proceso principal adecuada o una máquina secundaria económica para trabajos de prototipos, reparaciones y producción de precisión de bajo volumen.
Un proceso práctico de evaluación para la X8126A
Comience revisando el plano del componente y agrupando las características por referencia, orientación, acceso de herramienta, tolerancia y secuencia. Esto revela rápidamente dónde una sola preparación crea un valor real.
A continuación, cree un croquis de preparación que muestre las mordazas de la mordaza, abrazaderas, apoyos, trayectorias de la fresa y ángulos de la mesa. Incluya comprobaciones de holgura para cabezales de husillo, árboles portafresas, manivelas y elementos de sujeción.
Especifique cómo se establecerá e inspeccionará cada ángulo crítico. El método debe incluir un nivel de incertidumbre aceptable con respecto a la tolerancia de la pieza, no simplemente un ajuste nominal.
Realice un corte de prueba representativo siempre que sea posible. Mida la precisión angular, el acabado superficial, la ubicación de las características, el tiempo de preparación y la repetibilidad tras devolver la mesa a la misma posición.
Compare el resultado con la ruta de fabricación existente. Incluya en la comparación la preparación de dispositivos, el tiempo de manipulación, el esfuerzo de inspección, el riesgo de desperdicio y los requisitos de habilidad del operador.
Los evaluadores técnicos también deben considerar equipos complementarios para un flujo de trabajo completo en el taller. Los trabajos rotativos de gran tamaño pueden ser más adecuados para un torno manual CW61125, que admite piezas de trabajo sustanciales para el mecanizado industrial de metales.
Cómo reducir el riesgo durante el mecanizado angular
Utilice una sujeción limpia y rígida con posicionamiento positivo contra superficies de referencia conocidas. La fuerza de sujeción debe asegurar la pieza de trabajo sin doblar secciones delgadas ni levantar la pieza de los apoyos.
Minimice el voladizo de la fresa y seleccione herramientas adecuadas para el material y el grado de contacto. Un utillaje estable mejora tanto la calidad superficial como la fiabilidad de las mediciones dimensionales angulares.
Planifique cuidadosamente la dirección de corte, especialmente en superficies inclinadas. La interacción entre la fuerza de corte y la geometría del dispositivo puede empujar la pieza de trabajo hacia sus puntos de posicionamiento previstos o alejarla de ellos.
Realice primero el mecanizado de desbaste cuando la eliminación de material sea significativa y, a continuación, verifique la preparación antes de acabar las características críticas. Esta secuencia ayuda a detectar movimientos antes de obtener las dimensiones finales.
Documente los ajustes de mesa comprobados, las ubicaciones de los dispositivos, las herramientas de corte y los resultados de inspección. La documentación de procesos repetibles convierte la flexibilidad manual en una capacidad de producción más controlada.
Para componentes críticos para la calidad, incluya un plan de inspección de primera pieza. Mida el ángulo, el espaciado entre características, el estado de la superficie y la geometría relacionada con las referencias antes de liberar un lote para producción completa.
¿Es la X8126A la elección adecuada para piezas angulares?
La fresadora universal X8126A es una opción práctica cuando las piezas requieren mecanizado angular variado, volúmenes de producción moderados y un sólido control del operador sobre la preparación y las condiciones de corte.
Su valor es mayor cuando el reajuste repetido de sujeción comprometería de otro modo la consistencia de las referencias o consumiría un tiempo de manipulación excesivo en varias operaciones de fresado con orientaciones diferentes.
Es menos adecuada cuando el proceso exige interpolación multieje simultánea automática, producción desatendida, superficies de forma libre muy complejas o tiempos de ciclo extremadamente cortos a gran escala.
Para la mayoría de los evaluadores, la conclusión correcta es condicional: la máquina puede mecanizar piezas angulares sin reajustes repetidos de sujeción cuando se ajustan la geometría, el acceso, la sujeción de la pieza y los requisitos de tolerancia.
Una revisión disciplinada de la preparación es más importante que una afirmación amplia de capacidad. Confirme el rango de la mesa, el comportamiento del bloqueo, el acceso al husillo, el diseño del dispositivo y el proceso de inspección con piezas representativas.
Cuando estos factores están controlados, la X8126A puede proporcionar una vía rentable para el mecanizado preciso multiángulo, al tiempo que reduce la manipulación, protege las referencias y mejora la confianza en el proceso.
