


Cuándo la fresadora universal X8126A es adecuada para trabajos de reparación de bajo volumen
Para trabajos de reparación de bajo volumen, una fresadora universal X8126A es la más adecuada cuando el taller se enfrenta a piezas variadas, requisitos de retrabajo inciertos y plazos de entrega cortos, en lugar de lotes de producción repetibles. Se justifica cuando una sola máquina debe recuperar ejes desgastados, rehacer soportes, mecanizar cubiertas de repuesto, modificar utillajes, cortar chaveteros o corregir dimensiones en componentes que no pueden esperar a un proveedor externo de mecanizado.
Su idoneidad disminuye cuando los trabajos de reparación están dominados por piezas muy grandes, contorneado complejo en múltiples ejes, materiales endurecidos que exigen altas tasas de arranque de material o trabajos repetitivos que podrían justificar utillajes dedicados y programación CNC. Por lo tanto, los responsables de proyecto deben evaluar la combinación de reparaciones antes de considerar una fresadora universal como la solución general para todos los problemas de mantenimiento.
Por qué la flexibilidad importa más que el tiempo de ciclo en los trabajos de reparación
El mecanizado de reparación rara vez comienza con un plano estable y un proceso conocido. Una pieza puede llegar con roscas dañadas, una superficie de montaje alterada, corrosión alrededor de un agujero o una dimensión diferente de la documentación original. El mecánico a menudo necesita inspeccionar el componente, establecer superficies de referencia utilizables, realizar un pequeño corte correctivo y revisar el montaje antes de decidir la operación final.
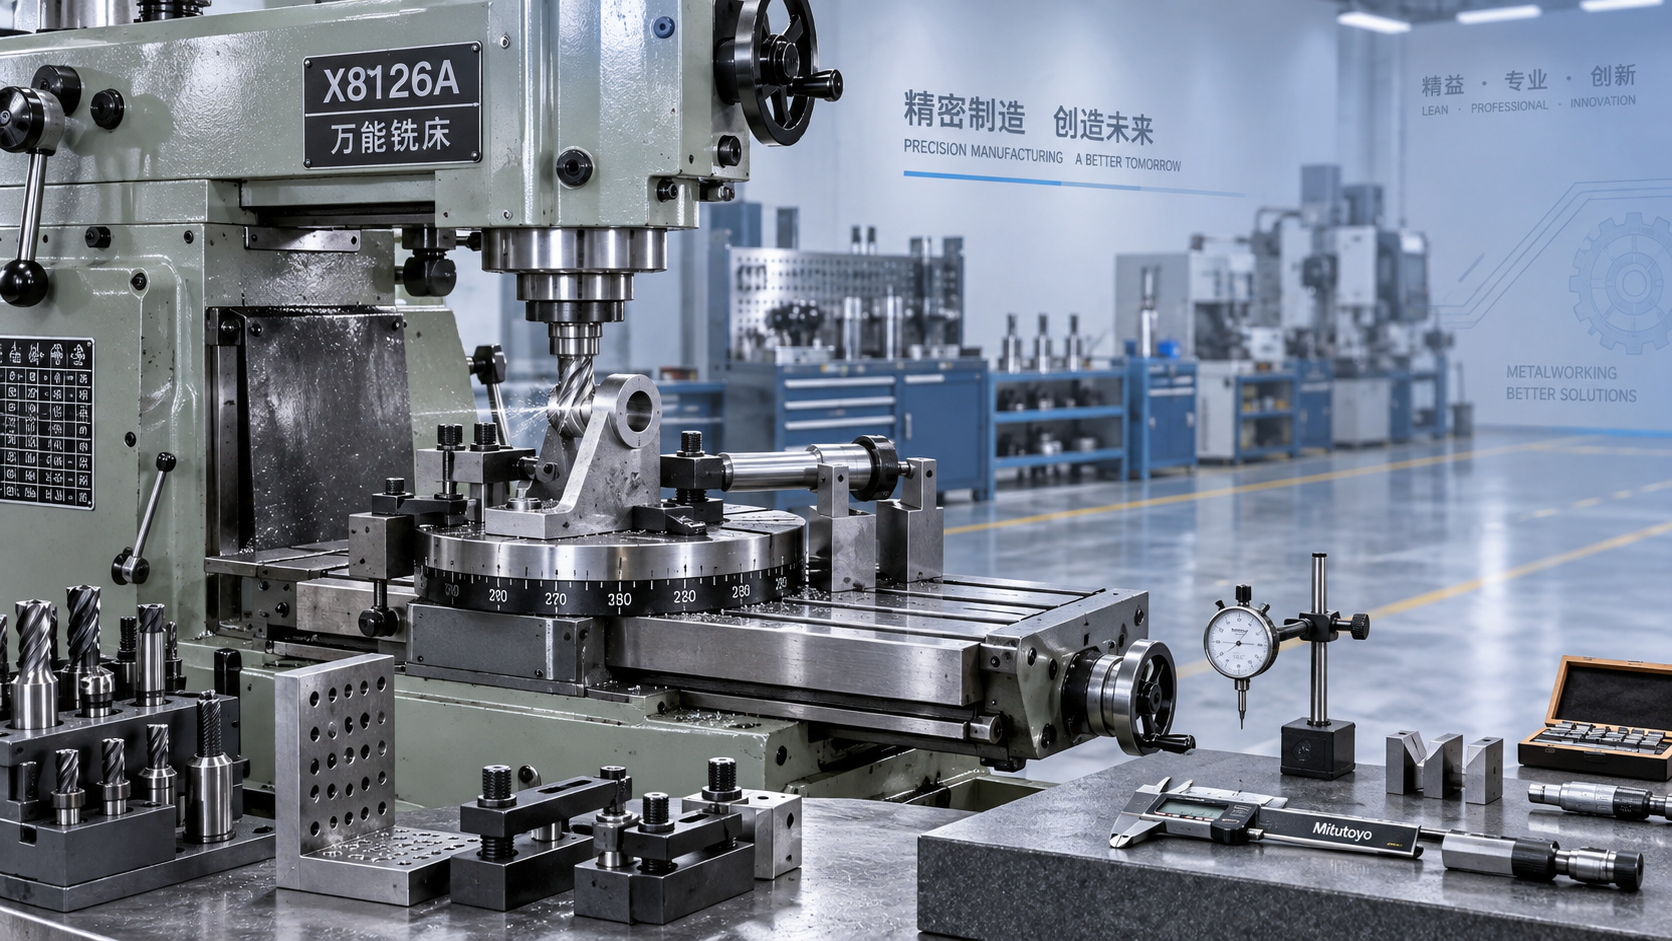
Este es el entorno en el que la fresadora universal X8126A puede tener sentido. Una mesa universal y una disposición de husillo ajustable permiten al operario abordar las piezas de trabajo desde distintos ángulos sin depender de un utillaje de producción específico. Para un proyecto de reparación, esto puede reducir el retraso asociado al traslado de un solo componente entre varias máquinas o a la espera de que se prepare una configuración especializada.
El valor no reside simplemente en que la máquina pueda realizar muchas operaciones. Reside en que puede adaptarse a la incertidumbre. Un equipo de reparación puede comenzar fresando una superficie dañada, luego taladrar un agujero descentrado y después mecanizar una ranura o chavetero tras comprobar la pieza de acoplamiento. En esta etapa, un flujo de trabajo manual o semimanual flexible suele ser más fácil de adaptar que un proceso basado en herramientas fijas y tiempos de ciclo CNC totalmente optimizados.
Trabajos que justifican una fresadora universal
El caso de uso más sólido es un departamento de reparaciones con muchas familias de piezas diferentes y relativamente pocas repeticiones. El trabajo típico incluye restaurar superficies planas de sellado, mecanizar placas adaptadoras, corregir la geometría de utillajes, producir pequeños componentes de repuesto y modificar piezas existentes tras un cambio de ingeniería. También puede ser útil cuando los equipos de mantenimiento necesitan fabricar utillajes únicos, guías de taladrado o bloques de posicionamiento para respaldar una reparación mayor.
- Las piezas son de tamaño pequeño a mediano y pueden sujetarse de forma segura sobre la mesa.
- Las características requeridas incluyen planos, ranuras, agujeros, escalones, superficies angulares simples o trabajos de contorneado moderado.
- Los cambios de preparación son frecuentes, mientras que la cantidad por trabajo es baja.
- El plazo de entrega importa más que lograr el menor coste posible por pieza.
- Hay mecánicos cualificados disponibles para indicar, alinear y verificar piezas de trabajo irregulares.
Una máquina universal es especialmente útil cuando la reparación en sí es solo una parte de una tarea más amplia de parada o puesta en marcha. En esa situación, el coste de esperar una pieza de repuesto puede superar la diferencia de coste entre el mecanizado manual y un proceso más automatizado. El beneficio para el proyecto proviene de recuperar el control sobre el calendario, siempre que la reparación sea técnicamente aceptable y el trabajo pueda inspeccionarse correctamente.
Compruebe el área de trabajo antes de centrarse en la versatilidad
“Universal” describe la configuración de la máquina, no una capacidad ilimitada. Un responsable de proyecto debe comenzar por el componente más pesado, largo e incómodo que probablemente requiera reparación. La carga de la mesa, el recorrido longitudinal, el recorrido transversal, la holgura vertical, la distancia entre el husillo y la mesa, y el espacio necesario para abrazaderas y escuadras angulares son factores importantes. Una pieza que nominalmente cabe dentro de las dimensiones de la mesa puede seguir siendo poco práctica si la fresa no puede alcanzar la característica o si la sujeción bloquea el acceso a ella.
La geometría de la pieza también determina si la capacidad de giro proporciona una ventaja real. Una superficie inclinada en un pequeño soporte de caja de engranajes es una tarea razonable para una fresadora universal. Una pieza fundida grande y desequilibrada que debe reposicionarse repetidamente puede consumir tanto tiempo de preparación que la supuesta flexibilidad se convierte en un riesgo para el calendario. Para estos trabajos, una mandrinadora horizontal, una fresadora de bancada más grande o el mecanizado subcontratado pueden ser opciones más predecibles.
Para los equipos que comparan capacidades entre fresadoras universales, una configuración como laFresadora X6436 ilustra las preguntas que deben plantearse: carga de la mesa, recorridos disponibles, rango de giro de la mesa, cono del husillo, rango de velocidades del husillo y si las configuraciones de husillo vertical y horizontal admiten las operaciones de reparación previstas. Su carga de mesa especificada de 400 kg, recorrido longitudinal de 1.300 mm, cono de husillo ISO50 y giro de mesa de más o menos 45 grados indican una máquina orientada a trabajos de mecanizado general más exigentes. Estas cifras solo son útiles cuando se comparan con las piezas, utillajes y herramientas de corte que utilizará un programa de reparación específico.
La limitación oculta suele ser la preparación, no la capacidad de corte
Las reparaciones de bajo volumen pueden parecer sencillas en una descripción de trabajo y volverse difíciles una vez que la pieza llega a la máquina. Las superficies de referencia originales pueden estar desgastadas o dañadas. El componente puede no asentarse de forma escuadrada debido a nervaduras de fundición, perfiles irregulares o características incorporadas. Una fresadora universal ofrece al operario más opciones de posicionamiento, pero no crea por sí sola un sistema de referencia fiable.
Antes de seleccionar la X8126A para una célula de reparación, establezca cómo gestionará el equipo lo siguiente:
- Indicación y alineación de superficies desgastadas o no mecanizadas.
- Sujeción de piezas fundidas irregulares sin deformación ni voladizos inseguros.
- Verificación de las posiciones de los agujeros y las distancias entre centros después del reposicionamiento.
- Control de características angulares cuando se gira la mesa o el cabezal.
- Inspección de la reparación terminada respecto a las dimensiones funcionales de acoplamiento.
Aquí es donde la planificación de accesorios tiene más impacto de lo que sugieren muchas comparaciones de máquinas. Una mordaza por sí sola no cubrirá los trabajos de reparación. El plan operativo puede requerir una mesa rotativa, cabezal divisor, escuadras angulares, juegos de abrazaderas, cabezales de mandrinar, pinzas, portabrocas y equipos de medición adecuados. Comprar la máquina base sin considerar estos elementos puede dejar a un taller capaz de realizar fresado rutinario, pero incapaz de completar los trabajos urgentes y complicados que motivaron la inversión.
Cuándo CNC puede ser una mejor opción para reparaciones
Una fresadora universal convencional sigue siendo práctica para correcciones únicas y geometrías sencillas, especialmente cuando un mecánico experimentado puede trabajar directamente a partir de la pieza y realizar ajustes controlados. Es menos atractiva cuando el trabajo de reparación requiere patrones de coordenadas repetidos, superficies complejas, control de programa trazable o varias piezas de repuesto idénticas.
Un centro de mecanizado CNC puede reducir el riesgo cuando las posiciones de los agujeros deben reproducirse en varias caras, cuando los perfiles están definidos por modelos digitales o cuando se espera que la misma reparación se repita. Sin embargo, CNC no elimina automáticamente el esfuerzo de preparación. La sujeción irregular de piezas, la estrategia de palpado, la preparación del programa y la verificación siguen requiriendo tiempo. Para una única reparación urgente, la ruta más rápida puede ser la máquina que puede aceptar la pieza, alinearse rápidamente y ser operada con confianza por el equipo disponible.
Por lo tanto, la decisión práctica no es manual frente a CNC en abstracto. Se trata de determinar si la variación esperada en el trabajo supera la eficiencia obtenida mediante la automatización. Una fresadora universal X8126A es una opción adecuada cuando el taller necesita una amplia capacidad para cantidades reducidas y puede aceptar que la precisión depende en gran medida de la disciplina de preparación y de la habilidad del operario.
Defina los límites de la reparación antes de asignar la máquina
Algunos componentes pueden restaurarse de forma segura mediante mecanizado; otros requieren revisión de ingeniería, restauración de material, tratamiento térmico o sustitución. Eliminar el daño mediante fresado puede reducir el espesor de pared, alterar las relaciones de ajuste o afectar una superficie sometida a cargas de fatiga. La selección de una máquina herramienta no puede resolver esas cuestiones de diseño.
Para la planificación del proyecto, clasifique los trabajos probables en tres grupos: corrección dimensional directa, reparación que requiere un sobredimensionado o inserto diseñado, y piezas que no deben retrabajarse sin aprobación de diseño. Esto evita un modo de fallo común en el mantenimiento urgente: elegir una máquina flexible, completar una reparación aparentemente limpia y descubrir posteriormente que el componente ya no cumple su requisito funcional.
La X8126A se considera mejor como un recurso de respuesta controlada para diversas tareas de reparación. Se justifica cuando el trabajo es variado, las piezas se ajustan a su área de trabajo real, el taller dispone de los utillajes y métodos de medición necesarios para establecer referencias fiables, y el alcance de la reparación se ha definido antes de retirar material. En esas condiciones, su versatilidad puede acortar el camino desde un componente dañado hasta un repuesto utilizable sin el coste de desarrollar un proceso de producción dedicado.
