


Cómo comprobar si el recorrido de la mesa de la X8126A se adapta a su utillaje
El recorrido de la mesa no es lo mismo que la capacidad útil de la fijación. Una fresadora universal X8126A solo puede admitir una fijación cuando las posiciones requeridas de la herramienta de corte —no solo la huella de la fijación— permanecen dentro de los límites de los ejes X, Y y Z de la máquina, con una sujeción segura, holgura del husillo y acceso para cada operación prevista.
Por lo tanto, la comparación decisiva es entre el envolvente de trabajo de la máquina y el envolvente de mecanizado de la fijación. Una fijación que cabe físicamente sobre la mesa puede no superar la evaluación si una herramienta no puede alcanzar una característica cerca de un borde, una mordaza de tornillo bloquea el husillo, la columna limita la aproximación en el eje Y o la altura Z requerida supera el rango entre el husillo y la mesa.
Comience con la configuración real de la X8126A
“X8126A” no debe considerarse un estándar dimensional universal. Los fabricantes de máquinas y los listados de exportación pueden diferir en el tamaño de la mesa, los recorridos disponibles, las configuraciones del husillo, los paquetes de accesorios y las holguras indicadas. La evaluación debe utilizar el plano dimensional y la especificación técnica suministrados para la configuración exacta de la máquina, incluidos cualquier cabezal vertical, soporte de árbol horizontal, accesorio giratorio, mesa universal o subplaca elevada previstos para su uso.
Registre al menos los siguientes valores de la máquina antes de revisar la fijación:
- recorridos de los ejes X, Y y Z;
- longitud, anchura, disposición de las ranuras en T y carga permitida de la mesa;
- distancia entre la nariz del husillo y la mesa o rango de holgura vertical;
- distancia entre la línea central del husillo y la columna, cuando corresponda;
- holgura respecto a resguardos, columna, carro, consola y base de la máquina;
- dimensiones del portaherramientas y de la herramienta de corte para el proceso previsto.
No sustituya las dimensiones de la mesa por las dimensiones de recorrido. La mesa es la superficie de montaje; el recorrido define cuánto pueden desplazarse la sujeción de pieza y la pieza de trabajo con respecto a la herramienta de corte. En una fresadora universal, el envolvente utilizable también puede cambiar considerablemente cuando se gira la mesa o se inclina el cabezal de mecanizado.
Defina la fijación según su envolvente funcional
Un plano de fijación debe mostrar más que su longitud y anchura exteriores. Las dimensiones relevantes son las ubicaciones de todas las características que deben mecanizarse, inspeccionarse o alcanzarse mediante una herramienta de corte. Esto incluye superficies de referencia, pasadores de posicionamiento, abrazaderas, topes laterales, conexiones hidráulicas y cualquier voladizo de la pieza de trabajo más allá de la placa base.
Para cada operación requerida, establezca la posición del centro de la herramienta de corte con respecto a la referencia de la fijación. A continuación, identifique las coordenadas X e Y máximas y mínimas que debe alcanzar la máquina. El intervalo resultante es el recorrido plano mínimo requerido. Añada la distancia necesaria para colocar la referencia de la fijación en una posición práctica de sujeción sobre la mesa, en lugar de asumir que la referencia siempre puede situarse exactamente en el centro de la mesa.
Una expresión útil para la planificación es:
Rango de eje requerido = intervalo de coordenadas de las características + margen de desplazamiento de preparación + margen de holgura
El margen de holgura no es un valor fijo genérico. Depende del diámetro de la herramienta, el perfil del portaherramientas, las paredes de la fijación, la geometría de las abrazaderas y de si la operación es fresado, taladrado, mandrinado o corte lateral. Una fresa frontal grande puede admitir una trayectoria de aproximación distinta a la de una fresa de mango larga; un cabezal de mandrinado puede introducir un diámetro de barrido mucho mayor de lo que sugiere el tamaño nominal del mandrinado.
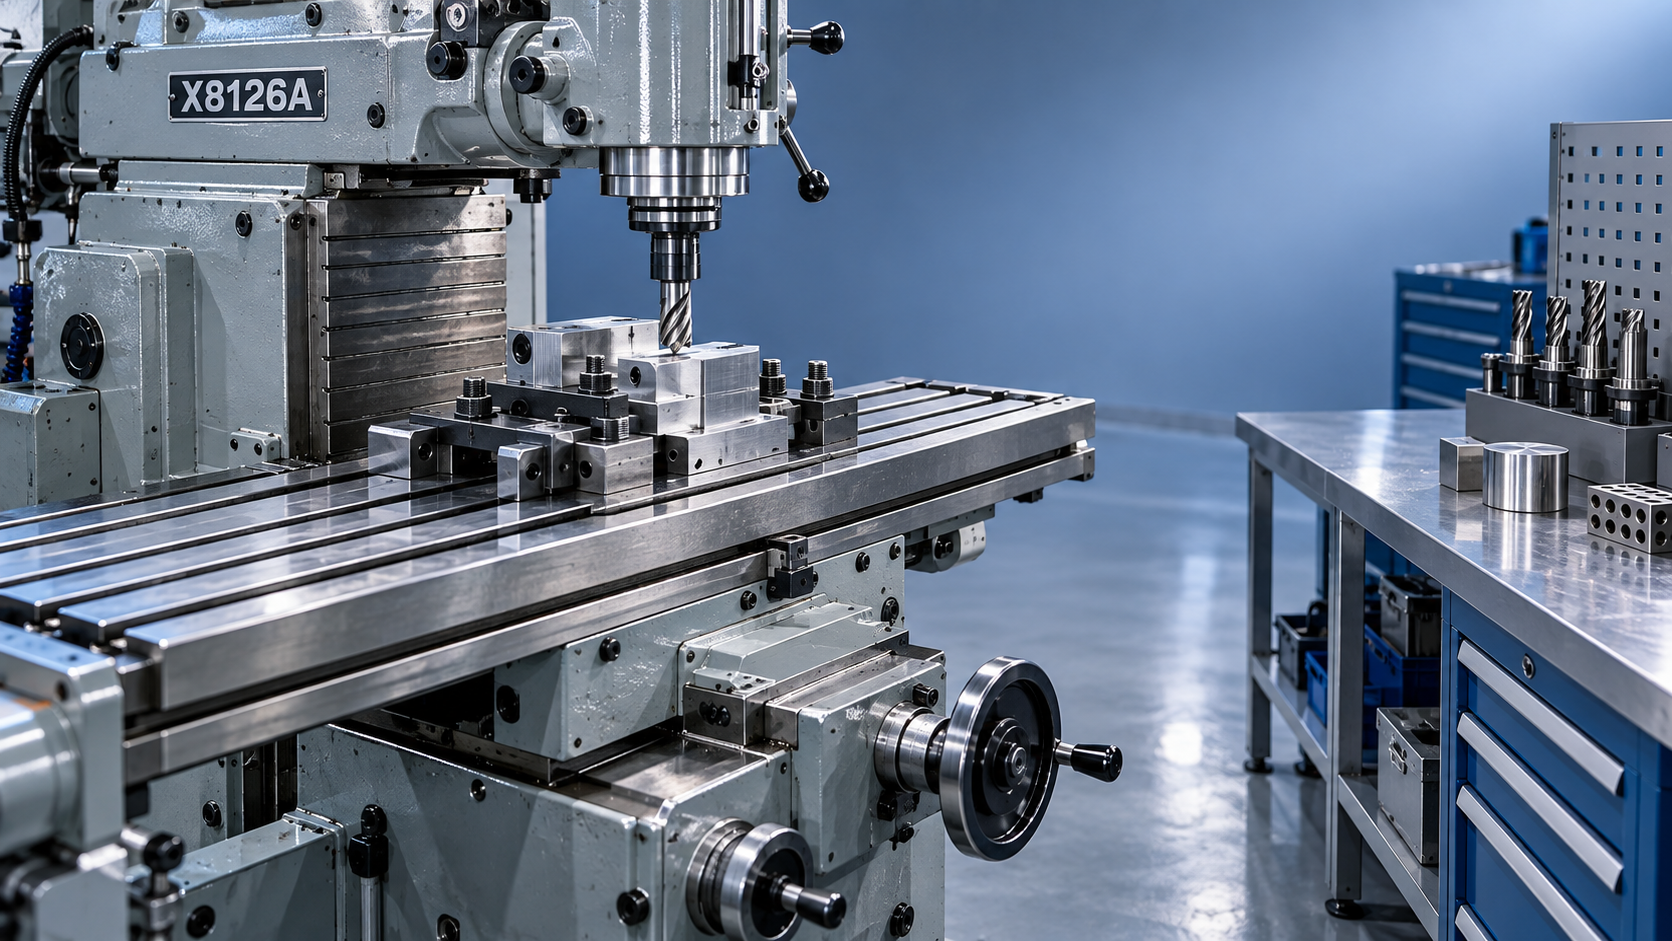
Compruebe el recorrido del eje X según el acceso de la herramienta, no según la longitud de la fijación
Considere una fijación con una placa base de 800 mm y una característica de la pieza de trabajo cerca de cada extremo. Aunque la mesa de la X8126A sea más larga que 800 mm, la preparación no es adecuada si el husillo no puede desplazarse lo suficiente para mecanizar ambas características después de considerar las abrazaderas y el sobrepaso de la herramienta.
Para el fresado de extremos, normalmente la herramienta debe desplazarse más allá del borde acabado para generar una superficie limpia. Para el ranurado, pueden requerirse distancias de aproximación y salida. Para el taladrado, el centro de la broca debe alinearse con cada posición de agujero, pero la fijación también debe evitar obstruir la evacuación de virutas o el cuerpo del portaherramientas. Por tanto, el recorrido X requerido se basa en las posiciones más alejadas del centro de la herramienta, incluidos los movimientos previstos de entrada y salida.
Compruebe si la fijación está centrada, desplazada o colocada intencionadamente hacia un lado. Una fijación desplazada puede ser válida cuando todas las características mecanizadas se encuentran en una región, pero reduce el recorrido de reserva y puede provocar una colisión con un extremo de la mesa, volante, resguardo o estructura de soporte. Si el proceso requiere mecanizar caras opuestas después de reposicionar, evalúe cada preparación por separado en lugar de promediar el envolvente.
La holgura del eje Y suele ser la restricción oculta
En las fresadoras universales compactas, la capacidad del eje Y suele estar limitada por la relación entre el husillo, la columna, la mesa y el borde frontal de la fijación. Una fijación puede estar dentro del recorrido nominal Y, mientras que la herramienta no puede alcanzar una característica posterior porque la pieza de trabajo, la abrazadera o el portaherramientas se aproximan a la columna. Por el contrario, una característica del lado frontal puede requerir que la mesa avance lo suficiente como para que la fijación sobresalga de una posición de apoyo práctica.
Mida desde la línea central del husillo hasta cada obstrucción crítica de la fijación en la posición requerida de la herramienta. Incluya el cuerpo completo del portaherramientas, no solo el diámetro de corte. Esto es especialmente importante con fresas de carcasa, cabezales angulares, portabrocas, extensiones de pinza y árboles horizontales.
Cuando una X8126A esté destinada tanto al fresado vertical como al horizontal, realice dos comprobaciones independientes. El fresado horizontal introduce la longitud del árbol, la posición del soporte, el espaciado de las fresas y posibles interferencias con los elementos verticales de la fijación. Una fijación aprobada para una fresa de mango vertical no es automáticamente adecuada para una fresa lateral y frontal montada en un árbol.
La evaluación del eje Z debe incluir el apilamiento completo
El recorrido Z suele juzgarse incorrectamente al comparar la altura de la pieza de trabajo con una distancia publicada entre el husillo y la mesa. La máquina debe alojar todo el apilamiento vertical:
- superficie de la mesa hasta la base de la fijación;
- base de la fijación hasta la referencia de la pieza de trabajo;
- altura de la pieza de trabajo y cualquier altura de abrazadera por encima de ella;
- proyección de la herramienta desde el portaherramientas;
- profundidad de corte requerida, holgura de aproximación y distancia de retracción segura.
La posición más baja del husillo debe permitir que la herramienta alcance la característica más profunda. La posición más alta requerida debe permitir el cambio de herramienta, la carga de piezas, el uso de sonda cuando corresponda y una retracción segura sin golpear la fijación. Una herramienta larga puede resolver el acceso alrededor de una abrazadera, pero puede crear una limitación Z, reducir la rigidez y aumentar la deflexión. No debe considerarse una solución simple de holgura.
En una fresadora de consola o universal, distinga entre el movimiento vertical nominal y el movimiento disponible en la preparación seleccionada. Elevar la pieza de trabajo con paralelas, una subplaca o una placa angular consume holgura. Inclinar una mesa universal modifica la altura efectiva y desplaza lateralmente la pieza de trabajo, por lo que la evaluación X/Y debe repetirse con el ángulo de mesa previsto.
La viabilidad de montaje es independiente de la viabilidad de movimiento
Después de confirmar el recorrido, verifique que la fijación pueda asegurarse sin comprometer la rigidez ni el acceso. Su patrón de orificios de montaje debe alinearse con las ranuras en T de la mesa de la X8126A, o debe utilizarse una placa adaptadora diseñada para este fin. Compruebe el diámetro de los espárragos, el acoplamiento de las tuercas en T, el espaciado de las ranuras y si la fijación bloquea el acceso a los puntos de apriete.
La masa de la fijación y su centro de gravedad también son importantes. Una preparación dentro de la carga nominal de la mesa puede seguir siendo problemática si la masa está muy en voladizo, especialmente durante el movimiento de la mesa o al mecanizar en los límites de recorrido. La preocupación no es solo la capacidad estática, sino también la carga de flexión sobre la mesa, el carro y el sistema de sujeción. Una fijación grande puede requerir soporte adicional, un conjunto de sujeción de pieza más pequeño o una arquitectura de máquina diferente.
Utilice una revisión de interferencias basada en coordenadas
El método de aprobación más fiable consiste en modelar en CAD la máquina, la fijación, la pieza de trabajo, las abrazaderas y las herramientas representativas. Si no se dispone de un modelo completo de la máquina, cree un modelo simplificado de envolvente utilizando planos del fabricante. Simule las posiciones límite de los ejes y las trayectorias reales de la herramienta para cada operación, incluidas las retracciones y los cambios de herramienta.
Preste especial atención a las condiciones que pueden omitirse fácilmente en un modelo estático:
- manijas de abrazaderas o líneas hidráulicas que se extienden hacia la trayectoria de la herramienta;
- holgura para el cambio de herramienta más larga;
- movimiento del cabezal del husillo o de la caña cerca de fijaciones altas;
- posiciones de la mesa girada y su envolvente de pieza de trabajo desplazado;
- holgura para la carga por parte del operador y acceso a los elementos de fijación;
- zonas de acumulación de virutas que puedan obstruir el asentamiento o el movimiento.
Una prueba en seco física sigue siendo valiosa antes de la liberación para producción. Utilice el portaherramientas real y una longitud de herramienta representativa, desplace a velocidad reducida y verifique el margen respecto a los límites en las posiciones más exigentes. Esto no sustituye la validación basada en planos; confirma que los detalles de hardware omitidos y las condiciones reales de preparación no han modificado el resultado.
Mantenga un margen de reserva en lugar de diseñar según los límites nominales
Utilizar el 100 % de un recorrido de eje publicado rara vez es una decisión de producción robusta. Las variaciones de alineación de la fijación, los cambios de longitud de herramienta, las abrazaderas de sustitución y los ajustes de referencia consumen margen. Una preparación que solo funciona cuando la fijación se posiciona con una precisión de pocos milímetros puede dejar de ser repetible después del mantenimiento rutinario o de un cambio de configuración.
La reserva requerida depende de la sensibilidad del proceso y de la repetibilidad de la preparación, pero debe registrarse explícitamente en la hoja de aprobación. Lo mismo se aplica a la holgura Z: una trayectoria de herramienta teóricamente válida puede ser operativamente deficiente si no hay espacio suficiente para una carga, medición o retirada de virutas seguras.
Cuando el envolvente de la fijación se aproxima sistemáticamente a los límites de una X8126A, un centro de mecanizado con un envolvente documentado de tres ejes puede ofrecer una base de comparación más clara. Por ejemplo, elCentro de Mecanizado Vertical VMC855 indica un recorrido X de 800 mm, un recorrido Y de 550 mm, un recorrido Z de 550 mm, una mesa de 1000 × 550 mm y un rango entre la nariz del husillo y la mesa de 120–670 mm. Estos valores no determinan por sí solos la idoneidad, pero ilustran los datos dimensionales necesarios para evaluar sistemáticamente una fijación.
La aprobación debe basarse en un envolvente de preparación firmado: configuración exacta de la máquina, revisión de la fijación, condición máxima de la pieza de trabajo, disposición de las abrazaderas, lista de herramientas, rangos de ejes, apilamiento vertical, carga y puntos de interferencia identificados. Una vez documentados estos elementos, la pregunta cambia de “¿Cabe la fijación en la mesa?” a otra más útil: “¿Puede realizarse cada operación requerida de forma segura, repetible y con un margen de proceso adecuado?”
