


Qué deben verificar los operadores antes de utilizar la fresadora universal X8126A
Antes de utilizar una fresadora universal X8126A, el operador debe verificar algo más que si el husillo arranca y la mesa se mueve. Una máquina puede parecer lista mientras aún presenta condiciones que afectan a la seguridad, el acabado superficial, la vida útil de la fresa o la precisión de posicionamiento. Por lo tanto, la comprobación más útil antes de la operación es práctica: confirmar que la máquina, el sistema de sujeción de la pieza, la fresa y las condiciones de corte previstas sean compatibles entre sí antes de retirar material.
Para el trabajo de producción rutinario, esta inspección no necesita convertirse en un largo procedimiento de mantenimiento. Sin embargo, debe ser sistemática. Omitir una abrazadera floja, un sentido de giro del husillo incorrecto, una guía seca o una holgura insuficiente alrededor de la fresa puede convertir una operación de fresado sencilla en piezas desechadas, daños en la herramienta o riesgo de lesiones desde la primera pasada.
Comience con la estabilidad de la máquina y un área de trabajo despejada
La máquina debe apoyarse firmemente sobre sus soportes, sin balanceo ni indicios de que una reubicación o vibración reciente haya alterado su nivelación. Normalmente, los operadores no necesitan realizar una inspección completa de precisión geométrica antes de cada turno, pero deben detectar cambios: una mesa que se siente inusualmente dura en un extremo de su recorrido, un cabezal que ya no mantiene su posición o una máquina que vibra más de lo habitual durante un corte conocido requieren atención antes de comenzar el trabajo.
Limpie la mesa, las ranuras en T, la base de la mordaza y el suelo circundante de herramientas sueltas, virutas, trapos y recortes. No se trata solo de orden y limpieza. Las virutas atrapadas bajo una mordaza o un utillaje pueden alterar la alineación de la pieza. Una llave dejada cerca del husillo o de la mesa puede convertirse en un proyectil al arrancar la máquina. El operador también debe confirmar que el recorrido de la mesa no lleve la pieza, las abrazaderas, el utillaje o la manivela de la mordaza hacia la fresa, el soporte del árbol, la columna o el resguardo de la máquina.
El recorrido de los volantes debe comprobarse en todo el rango requerido para el trabajo. En una fresadora universal, la mesa puede utilizarse con movimientos longitudinales, transversales, verticales y, cuando corresponda, giratorios. Cada eje seleccionado debe disponer de recorrido suficiente para la aproximación de la fresa, el mecanizado, el sobrepaso y la retirada segura. Planificar solo el corte en sí suele pasar por alto la colisión que ocurre al final de la pasada.
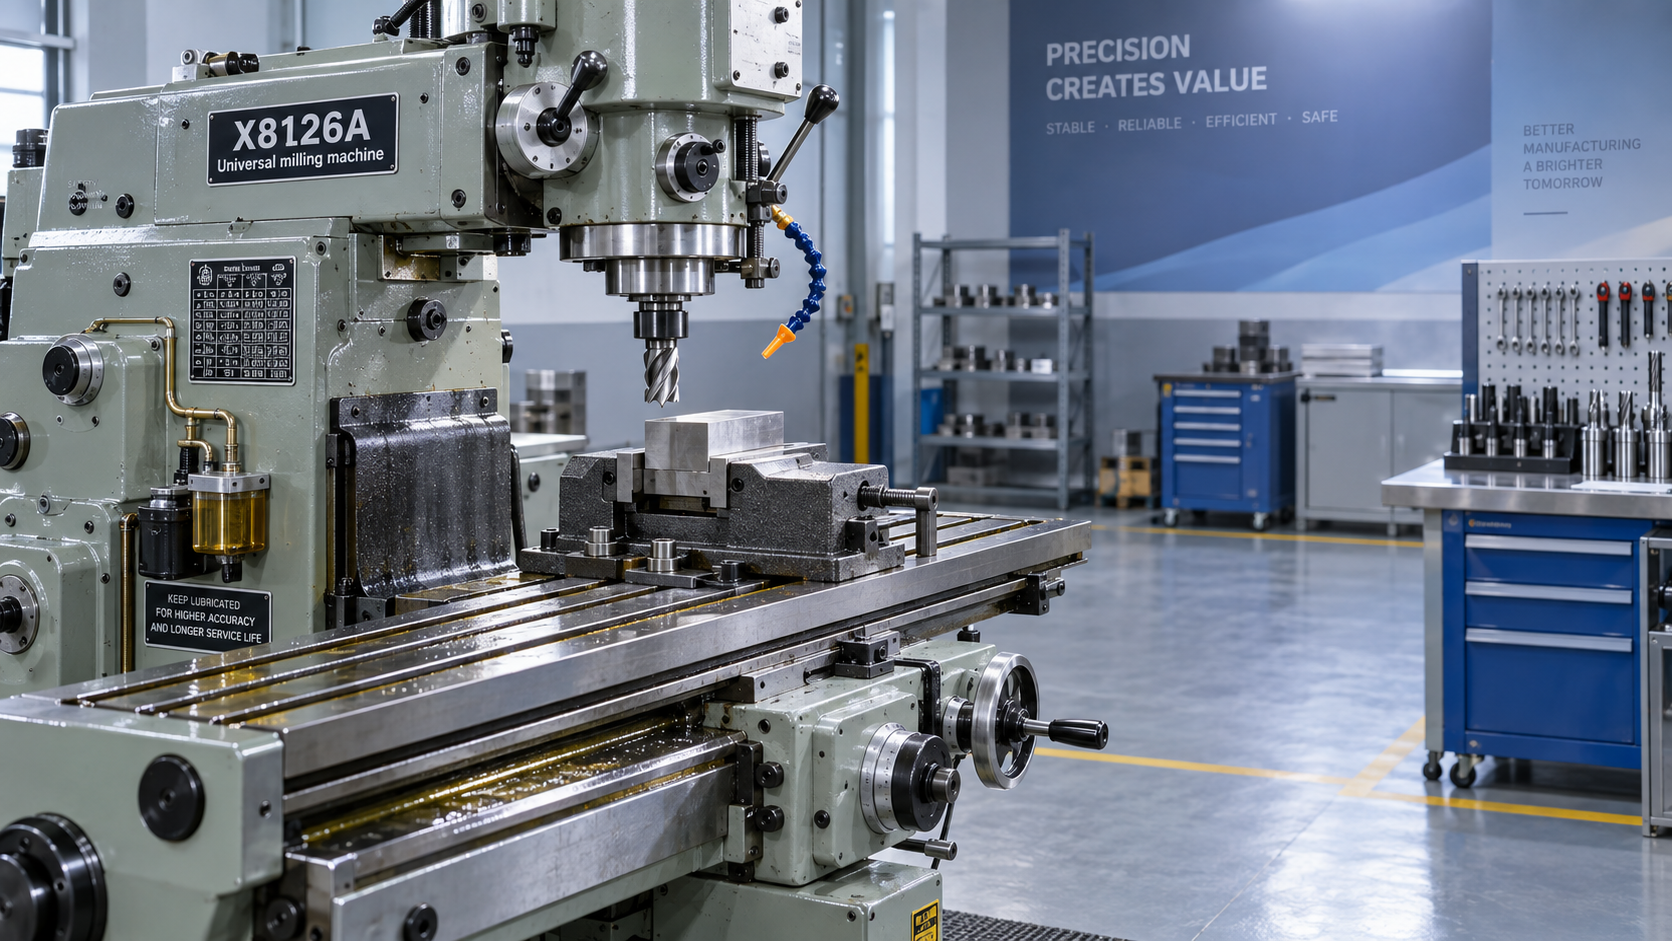
Verifique la lubricación, las guías y el juego antes de buscar precisión
La precisión de mecanizado comienza con un movimiento predecible. Antes de poner en marcha la fresadora universal X8126A, inspeccione los puntos de lubricación y asegúrese de que el sistema de lubricación especificado se haya accionado conforme al procedimiento normal de la máquina. Las guías deben tener una película de aceite, no franjas secas ni una acumulación excesiva de virutas. Los husillos de avance, engranajes y piezas móviles visibles no deben mostrar contaminación o daños inusuales.
Mueva lentamente a mano cada eje pertinente y compruebe si hay resistencia irregular, atascamiento o movimiento libre excesivo. El juego es particularmente importante al posicionar una característica mediante un dial o al aproximarse a una coordenada después de invertir el sentido. Los operadores deben compensar el juego de forma uniforme antes de fijar una posición final. Invertir repetidamente el volante para “encontrar” la dimensión puede producir resultados variables, especialmente cuando el trabajo implica separaciones estrechas, chaveteros, hombros o caras coincidentes.
Las cuñas de ajuste no deben estar ni visiblemente flojas ni excesivamente apretadas. Una guía floja puede contribuir a las vibraciones y a la variación dimensional bajo carga de corte; una guía demasiado apretada dificulta el desplazamiento y puede acelerar el desgaste. El ajuste correcto proporciona un movimiento controlado y suave, sin holgura evidente. Si la mesa cae, se desplaza o se mueve inesperadamente al liberar los bloqueos, debe detenerse la preparación y corregirse la condición.
Adapte el husillo, la fresa y la velocidad a la operación real
Compruebe que el cono del husillo, el árbol, la pinza, la barra de tracción y las superficies de montaje de la fresa estén limpios. Incluso una pequeña viruta o rebaba entre un portafresas y su superficie de asiento puede generar descentramiento. Ese descentramiento puede manifestarse como un acabado irregular, una ranura sobredimensionada o desgaste prematuro en un diente de una fresa de extremo. Limpie las superficies de contacto antes del montaje y asegúrese de que la herramienta esté completamente asentada y apretada.
La fresa debe ser adecuada para la operación y el material previstos. Las fresas de planear, fresas de disco, fresas cilíndricas, fresas de extremo, brocas y herramientas de mandrinado cargan la máquina de forma diferente. Una fresa seleccionada solo porque está disponible puede seguir siendo inadecuada si su diámetro, número de dientes, voladizo o método de sujeción no puede soportar la profundidad y anchura de corte previstas.
Inspeccione los filos de corte con buena iluminación. Sustituya o reacondicione las herramientas con filos astillados, material adherido, decoloración evidente por sobrecalentamiento o desgaste desigual. Una fresa desafilada suele llevar a los operadores a aumentar la presión de avance, lo que incrementa la fuerza de corte y puede ocultar la causa real de un mal acabado.
- Confirme el sentido de giro del husillo antes de acercar la fresa a la pieza.
- Seleccione una velocidad adecuada para el diámetro de la fresa, el material de la pieza y el material de la fresa.
- Ajuste el avance de forma conservadora al utilizar una preparación no habitual, una extensión larga de herramienta o un corte interrumpido.
- Utilice el soporte de árbol o la configuración de portaherramientas correctos para el tipo de fresa.
- Retire la llave del husillo y verifique que la barra de tracción o los elementos de retención estén firmemente asegurados.
La selección de velocidad merece algo más que una mirada rápida a la caja de engranajes o al ajuste de control. Una fresa de gran diámetro a una velocidad excesiva del husillo puede generar una alta velocidad periférica y vibración, incluso cuando el avance parece moderado. Por el contrario, trabajar a una velocidad demasiado baja puede favorecer el rozamiento en lugar del corte, especialmente con herramientas pequeñas. El objetivo es una formación estable de viruta, no simplemente la mayor tasa de arranque de material disponible.
La sujeción debe resistir la fuerza de corte en todas las direcciones
La sujeción de la pieza suele ser la comprobación más importante, ya que las cargas de fresado son intermitentes y pueden arrastrar, levantar o girar una pieza. Confirme que la pieza tenga superficies de contacto limpias y se apoye sobre paralelas, soportes o caras de referencia adecuados. No debe apoyarse sobre virutas, paralelas dañadas o puntos de apriete desiguales.
Una mordaza es eficaz solo cuando la pieza está apoyada y sujetada de una manera que resista la dirección de corte prevista. Las piezas largas pueden requerir soporte adicional. Las piezas delgadas pueden deformarse por una sujeción excesiva y recuperar su forma después del mecanizado, creando un aparente error dimensional que en realidad es un problema de sujeción. Las piezas fundidas irregulares y las piezas fabricadas pueden requerir abrazaderas específicas, bloques escalonados o un utillaje en lugar de una configuración improvisada de mordaza.
Compruebe el enganche de los pernos de sujeción, el asiento de las tuercas en T y la holgura entre la trayectoria de la fresa y todos los elementos de sujeción. Mantenga las abrazaderas lo más bajas y cerca posible de la pieza según lo permita la operación, asegurando al mismo tiempo que haya espacio para la salida de la fresa. Antes de iniciar el avance automático, gire el husillo a mano cuando sea seguro hacerlo, o desplace la mesa a lo largo de la trayectoria prevista con el husillo detenido. Esto revela muchos riesgos de interferencia sin sacrificar una herramienta o una pieza.
Pruebe los controles con la máquina sin carga
Antes de cortar, verifique el estado de la alimentación eléctrica, las funciones de control, la respuesta de arranque y parada del husillo, el acoplamiento del avance, el sentido de los ejes y la parada de emergencia. Los resguardos deben estar instalados y ajustados para reducir la exposición a virutas y componentes giratorios sin obstaculizar la visibilidad necesaria.
Preste especial atención después de un cambio de herramienta, una actividad de mantenimiento o el relevo de turno. El operador anterior puede haber dejado una dirección de avance, una gama de velocidades, un bloqueo de eje o una orientación de mesa que no sea adecuada para la siguiente tarea. Una breve marcha sin carga permite al operador identificar ruidos inusuales de engranajes, rodamientos o componentes de transmisión antes de que la carga de corte dificulte la interpretación del síntoma.
También deben comprobarse los sistemas de refrigerante o fluido de corte cuando se utilicen. Confirme que el flujo llegue a la zona de corte sin rociar las áreas eléctricas ni crear un riesgo de resbalón. Para operaciones realizadas en seco, asegúrese de que la evacuación de virutas siga siendo adecuada y de que el calor no se acumule en una ranura profunda, cavidad o elemento ciego.
Utilice una comprobación de primera pasada en lugar de confiar en la preparación
Incluso después de una inspección exhaustiva, el primer corte debe tratarse como un corte de verificación. Comience con una aproximación conservadora, observe la forma de la viruta, escuche si hay vibraciones y compruebe si la pieza permanece estable. Deténgase e investigue si la fresa empieza a rozar, las virutas se acumulan alrededor de la herramienta, la máquina vibra de forma inusual o el acabado superficial cambia bruscamente.
Mida la primera característica crítica antes de comprometerse con un lote largo o una secuencia de acabado. Esto es especialmente importante después de cambiar un árbol, una pinza, una fresa, la posición de la mordaza o el ángulo de la mesa. Es más rápido corregir un desfase o un problema de sujeción después de una pasada de prueba que después de que cada pieza haya heredado el mismo error.
La misma disciplina se aplica al cambiar entre tipos de máquina. Un taladro magnético portátil, por ejemplo, depende de un contacto ferroso limpio y de una fuerza de sujeción magnética suficiente antes de comenzar a perforar. ElTaladro magnético VD50EZ utiliza una base magnética de 13,000 N y está diseñado para perforación con corona de hasta 50 mm, pero sus consideraciones previas al uso son diferentes de las de una operación de fresado con mesa. La comparación es útil porque refuerza una regla más amplia: el método de retención debe evaluarse según la fuerza y el movimiento generados por el proceso, en lugar de asumirse por la apariencia de la herramienta.
Cuándo detenerse en lugar de continuar
Un operador no debe intentar “sortear” un comportamiento anormal de la máquina aumentando la fuerza de sujeción, reduciendo el avance a un nivel impracticable o realizando ajustes repetidos durante el corte. Detenga la operación cuando haya vibración inexplicable, un portaherramientas dañado, lubricación ineficaz, controles poco fiables, ruido inusual del husillo, sujeción floja de la pieza o un riesgo de colisión que no pueda eliminarse mediante un recorrido planificado.
Para la fresadora universal X8126A, la rutina previa a la operación es más eficaz cuando sigue el orden de riesgo: asegure la máquina y el área de trabajo, confirme un movimiento suave y lubricado, instale herramientas en buen estado, sujete la pieza para la carga de corte prevista, pruebe los controles y valide el primer corte. Esa secuencia protege al operador y también las dimensiones y el acabado que se espera obtener del trabajo.
