


Problemas comunes de deriva térmica en máquinas herramienta CNC y soluciones
Dónde aparece primero la deriva térmica
La deriva térmica rara vez se manifiesta como una avería repentina y evidente de la máquina. Con mayor frecuencia, aparece como un cambio sutil en las dimensiones después de que la máquina ha estado funcionando durante una hora, como un orificio que queda fuera de tolerancia durante un ciclo prolongado o como una pieza que se mide de forma diferente por la mañana que después del almuerzo. En las máquinas herramienta CNC, la fuente de calor normalmente no es un misterio. El husillo genera calor a alta velocidad, los accionamientos de los avances se calientan con aceleraciones repetidas, los husillos de bolas se expanden durante los ciclos y hasta las condiciones del taller pueden modificar la estructura de la máquina lo suficiente como para afectar la precisión.
Esto es especialmente importante cuando la consistencia dimensional se evalúa entre distintos lotes y no solo en una primera pieza. Una máquina puede superar una prueba de corte inicial y, aun así, generar problemas en la producción continua si su comportamiento térmico es inestable. Por eso, los evaluadores técnicos no analizan únicamente las cifras de precisión estática. También comprueban cómo se comporta la máquina después del calentamiento, con una mayor carga del husillo y bajo diferentes condiciones ambientales.
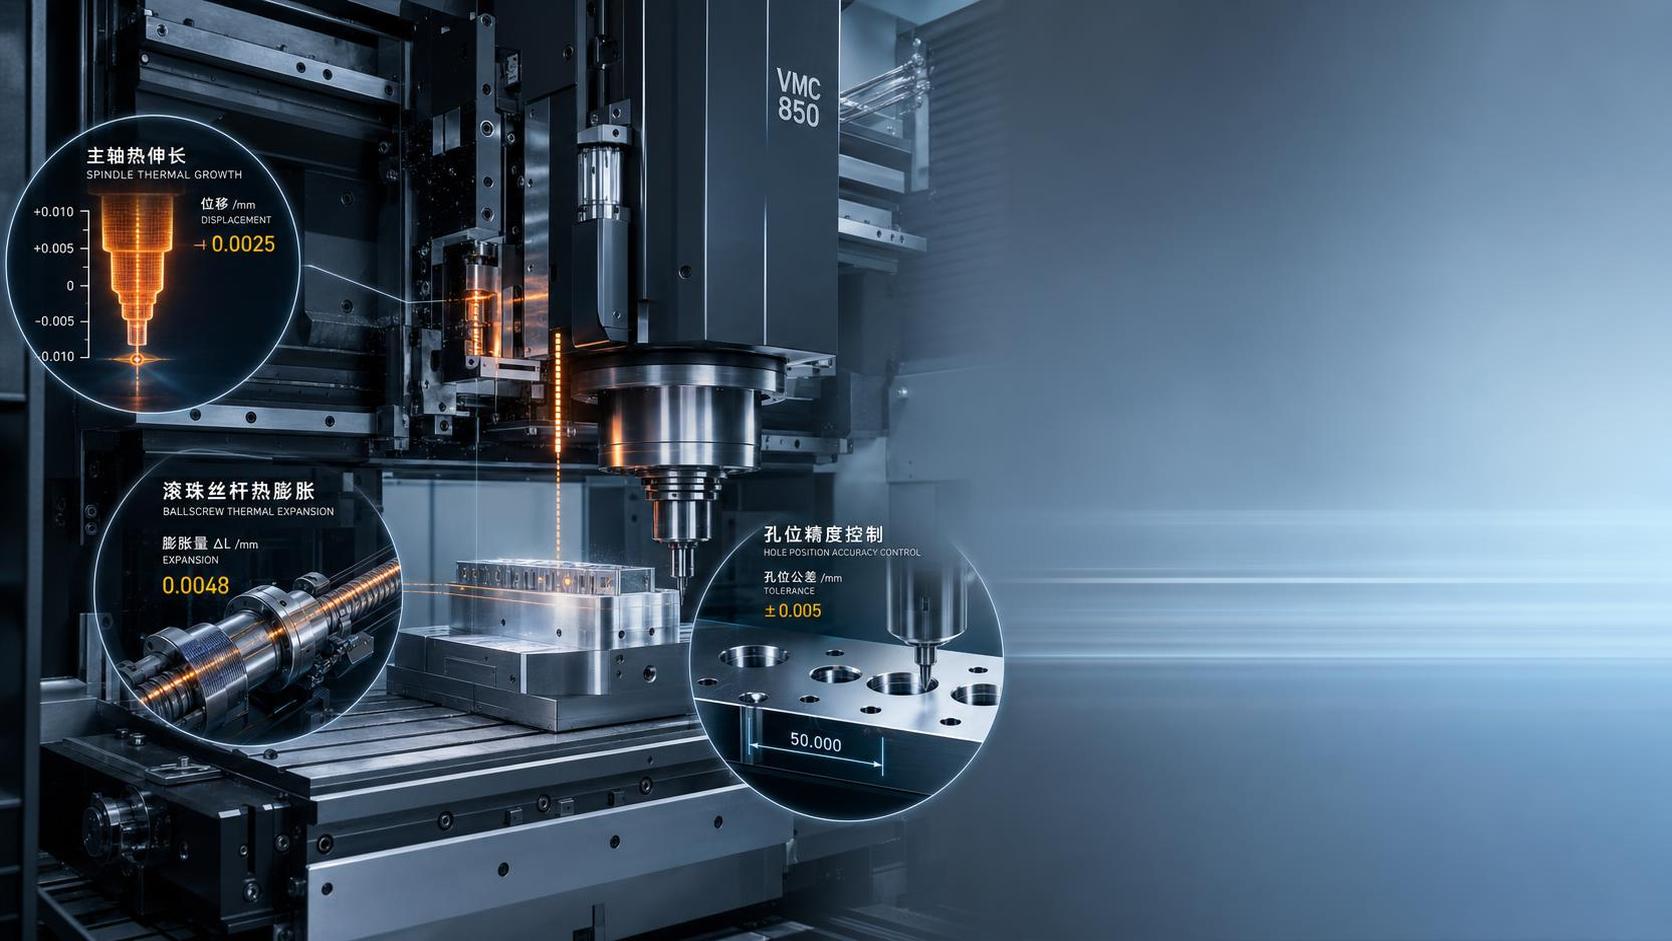
En los talleres que mecanizan carcasas de aluminio, bloques de válvulas, placas para moldes o componentes de acero de tolerancia media, la deriva térmica suele aparecer primero en tres puntos: el crecimiento del husillo, que afecta a los resultados del eje Z; la expansión de los ejes, que modifica la posición de los orificios; y el cambio de geometría entre los ciclos de desbaste y acabado. Estos patrones son comunes en muchas máquinas herramienta CNC, pero su gravedad depende en gran medida del ciclo de trabajo y de las condiciones de instalación.
No todos los talleres afrontan el mismo problema
Una máquina instalada en un taller de utillaje con climatización se comporta de forma muy diferente de otra situada en una planta de producción cerca de puertas de carga, niebla de refrigerante y carretillas elevadoras. Esta diferencia suele pasarse por alto. A veces, los compradores se centran en la velocidad del husillo o en el recorrido y suponen que la estabilidad térmica se resolverá por sí sola. No es así.
En un entorno de precisión con lotes pequeños, la principal preocupación suele ser la repetibilidad después de cambiar la configuración. Los operarios pueden ejecutar programas cortos, detenerse con frecuencia para realizar inspecciones y después reiniciar. La máquina nunca alcanza un estado térmico completamente estable, por lo que la variación dimensional puede deberse a ciclos repetidos de calentamiento. En cambio, las líneas de producción de alta utilización suelen presentar el problema opuesto: una vez que el husillo, los motores y los husillos de bolas han funcionado a plena carga durante horas, la estructura se estabiliza en una condición más caliente y los valores de compensación pueden alejarse de la referencia de arranque en frío.
Los desplazamientos prolongados del eje Z y el uso continuo del husillo requieren una atención especial. En los centros de mecanizado verticales, el crecimiento de la nariz del husillo puede afectar directamente a la profundidad de los alojamientos, a la uniformidad del acabado superficial y al control de la altura de los escalones. Esta es una de las razones por las que la construcción de la máquina es importante. Una plataforma rígida con una bancada fundida de una sola pieza, una disposición estable de las guías y un sistema de accionamiento correctamente adaptado suele ofrecer una mejor base para gestionar los movimientos térmicos que una estructura más ligera que cambia de forma con mayor facilidad bajo carga.
Qué suele provocar la deriva
El husillo es la fuente de calor más comentada, y con razón. A velocidades elevadas, el calor de los rodamientos y del motor puede desplazar la línea central del husillo o producir un crecimiento axial. En trabajos que requieren un control preciso de la profundidad, este cambio puede ser más importante que la potencia bruta del husillo. Por ejemplo, un husillo accionado por correa que funciona a 10000 rpm puede ser totalmente adecuado para trabajos generales de precisión, pero su comportamiento térmico sigue dependiendo de la precarga de los rodamientos, la lubricación, el diseño de la carcasa y el tiempo que la máquina permanece bajo carga.
Los husillos de bolas son otro factor frecuente. Los avances rápidos repetidos y las inversiones del avance calientan el conjunto del husillo y la tuerca, especialmente en máquinas que ejecutan trayectorias de herramienta densas o movimientos de posicionamiento frecuentes. A medida que el husillo se expande, la posición del eje cambia. Las máquinas con husillos de mayor diámetro, una sintonización adecuada de los servos y estructuras de soporte estables suelen gestionar mejor este fenómeno, pero la aplicación también es importante. Un programa con muchos contornos y miles de movimientos cortos genera un patrón térmico diferente al del fresado frontal de grandes superficies planas.
También está el entorno. La luz solar directa sobre una columna de la máquina, un control deficiente de la temperatura del refrigerante y una variación de cinco a ocho grados entre el día y la noche pueden alterar lo que parece ser una máquina en buen estado. No se trata de modos de fallo exóticos. Son condiciones habituales en muchos talleres de equipos mecánicos generales.
Medidas que realmente ayudan en el taller
La solución más eficaz no siempre es un sistema avanzado de compensación. A veces es la disciplina del proceso. Las rutinas de calentamiento siguen siendo útiles porque llevan el husillo y los ejes a un estado térmico predecible antes de comenzar el acabado de características críticas. Los talleres que omiten este paso suelen terminar ajustando continuamente las compensaciones durante el turno.
La selección de la máquina también desempeña un papel directo. Cuando la estabilidad térmica es importante, los evaluadores deben ir más allá de las afirmaciones del catálogo y comparar la estructura, la configuración de los accionamientos y la precisión alcanzable bajo cargas realistas. Una plataforma de mecanizado vertical como Centro de mecanizado vertical VMC1580 es relevante en este contexto no por su marca, sino porque las decisiones de diseño subyacentes afectan al comportamiento térmico. En sus variantes VMC650, VMC855, VMC1160, VMC1270 y VMC1370, la plataforma utiliza una bancada fundida de una sola pieza, un husillo de bolas de alta precisión y un sistema de accionamiento servo, con una precisión de posicionamiento publicada de hasta ±0.003mm y una repetibilidad de ±0.004mm en el conjunto de especificaciones proporcionado. Estas cifras no eliminan por sí solas la deriva térmica, pero indican que la máquina está diseñada para un movimiento controlado y no únicamente para un posicionamiento aproximado.
Algunas medidas prácticas suelen ofrecer el mejor rendimiento:
- Ejecutar un ciclo de calentamiento uniforme antes de realizar el acabado de características críticas.
- Mantener la temperatura del refrigerante razonablemente estable, especialmente durante producciones prolongadas.
- Separar el desbaste y el acabado cuando la eliminación intensa de material aumente el calor del husillo y de los ejes.
- Supervisar las tendencias de las piezas a lo largo del tiempo, no solo las dimensiones individuales.
- Instalar la máquina lejos de corrientes de aire directas, puertas y fuentes de calor radiante desigual.
Cómo evaluar el riesgo antes de que se convierta en chatarra
Un error común es tratar la deriva térmica como un problema exclusivo de la máquina. En realidad, es un problema del sistema que involucra la máquina, las herramientas, el diseño del ciclo, el momento de la inspección y las condiciones del taller. Una máquina puede mantener bien la tolerancia en piezas prismáticas de trabajo medio y, sin embargo, tener dificultades en ciclos prolongados sin supervisión con una utilización intensiva del husillo. Esto no significa que la máquina sea inadecuada; significa que el entorno de aplicación ha cambiado.
Aquí es donde la lectura de las especificaciones debe volverse práctica. El tamaño de los recorridos, el diámetro del husillo de bolas, la anchura de las guías, el par del husillo, la carga de la mesa y la capacidad del sistema de avance influyen en el comportamiento térmico de una máquina durante el corte real. Si un taller utiliza regularmente utillajes pesados o placas grandes, un modelo con un soporte estructural más resistente y una mayor capacidad de carga suele ofrecer resultados más estables a lo largo del tiempo que una estructura más pequeña llevada al límite. En este sentido, las máquinas herramienta CNC adecuadas no se eligen únicamente por su velocidad máxima, sino por la estabilidad con la que mantienen la geometría cuando la jornada de trabajo deja de desarrollarse en condiciones ideales.
Para los evaluadores que comparan máquinas, la pregunta útil es sencilla: ¿qué ocurre después de dos horas de producción real y no después de diez minutos de corte de demostración? Ese suele ser el momento en que la deriva térmica deja de ser una teoría y comienza a convertirse en una variable gestionable o en un hábito costoso.
