


¿Un fabricante de fresadoras controla la calidad de sus propias fundiciones?
Una bancada de máquina puede parecer sólida en un plano de cotización y, aun así, convertirse en la fuente de vibraciones, desviaciones geométricas o acabados inestables después de la instalación. En trabajos de fresado exigentes, estos problemas suelen aparecer gradualmente: la nivelación debe corregirse con mayor frecuencia, un ciclo de mandrinado largo produce dimensiones inconsistentes o la precisión cambia después de un desbaste pesado. El problema subyacente puede comenzar mucho antes del ensamblaje final: en la fundición.
Sí, un fabricante de máquinas de fresado puede controlar la calidad de sus propias fundiciones, pero el nivel de control varía ampliamente. Algunos fabricantes especifican los materiales y los requisitos del proceso, auditan una fundición externa y realizan inspecciones de recepción. Otros asumen un papel más profundo controlando el diseño de la fundición, los parámetros de fundición, el tratamiento térmico, el envejecimiento, el mecanizado de desbaste y la verificación geométrica final. Los evaluadores técnicos no deben asumir que el «diseño interno» o la «inspección de fundición» significan un control total de la fundición. La pregunta clave es qué decisiones críticas se controlan, documentan y verifican antes de que la máquina llegue al ensamblaje final.
El control comienza antes de verter el metal fundido
La calidad de la fundición no se limita a si la pieza terminada presenta defectos visibles. En una fresadora CNC, la bancada, la columna, el carro y la estructura de soporte de la mesa deben proporcionar rigidez, amortiguación, estabilidad térmica y una referencia estable para la alineación de las guías y del husillo. Estas propiedades están influenciadas tanto por el diseño estructural original como por la operación de fundición.
Un fabricante competente debe definir el grado de fundición, las transiciones de espesor de pared, la disposición de los nervios, los sobremateriales de mecanizado y las ubicaciones de las principales trayectorias de carga. Los nervios mal diseñados pueden crear rigidez local y dejar otras áreas propensas a la deformación. Los cambios bruscos de espesor pueden aumentar el riesgo de cavidades de contracción o enfriamiento desigual. Las superficies grandes sin soporte pueden desplazarse durante el alivio de tensiones o el mecanizado posterior.
Por ello, una revisión técnica debe comenzar con una distinción práctica: ¿el fabricante de la máquina simplemente compra una fundición estándar o posee la especificación de ingeniería de esa fundición? Un proveedor puede producir una buena fundición, pero la repetibilidad mejora cuando el diseñador de la máquina y la fundición trabajan a partir de un paquete de planos controlado que identifica las áreas críticas, los puntos de inspección y los límites de defectos aceptables.
Lo que debería significar en la práctica «poseer la calidad de la fundición»
La responsabilidad total no requiere necesariamente operar una fundición propia. Un fabricante de máquinas de fresado puede utilizar una fundición externa cualificada y aun así mantener un sólido control del proceso. Lo importante es si puede prevenir defectos, identificar variaciones y rechazar componentes no conformes antes de que el mecanizado de precisión oculte las evidencias.
Un control significativo generalmente incluye las siguientes actividades:
- Definir el grado requerido de hierro fundido o material alternativo, incluida la resistencia, el rango de dureza y las expectativas microestructurales cuando corresponda.
- Aprobar las prácticas de moldeo, sistemas de llenado, mazarotas y machos para las principales piezas estructurales, en lugar de aceptar un método de fundición no especificado.
- Controlar los registros de composición química del metal fundido e inoculación para reducir las variaciones entre lotes de fundición.
- Especificar las condiciones de enfriamiento y desmoldeo para que las secciones grandes no retengan tensiones residuales excesivas.
- Exigir la inspección de zonas críticas en busca de porosidad, inclusiones de arena, grietas o discontinuidades relacionadas con la contracción.
- Gestionar el tratamiento de alivio de tensiones y la secuencia temporal entre el mecanizado de desbaste y acabado.
- Realizar el seguimiento de la identidad de la fundición durante el mecanizado, el ensamblaje y la aceptación final.
Un fabricante que solo comprueba las dimensiones exteriores después de la entrega tiene un control limitado. La inspección dimensional puede confirmar si existe suficiente sobrematerial de mecanizado, pero no puede demostrar de forma fiable la integridad interna, la consistencia del material ni el estado de las tensiones residuales.
El proceso de fundición afecta posteriormente al comportamiento de la máquina
La tensión residual es uno de los riesgos menos comprendidos en las fundiciones para máquinas herramienta. Durante la solidificación y el enfriamiento, las áreas gruesas y delgadas se contraen a ritmos diferentes. La fundición puede parecer estable al recibirse por primera vez y luego deformarse cuando se retira material durante el mecanizado. Esa distorsión puede afectar la planitud de las guías, el recorrido del cabezal del husillo o la relación entre la mesa y la columna.
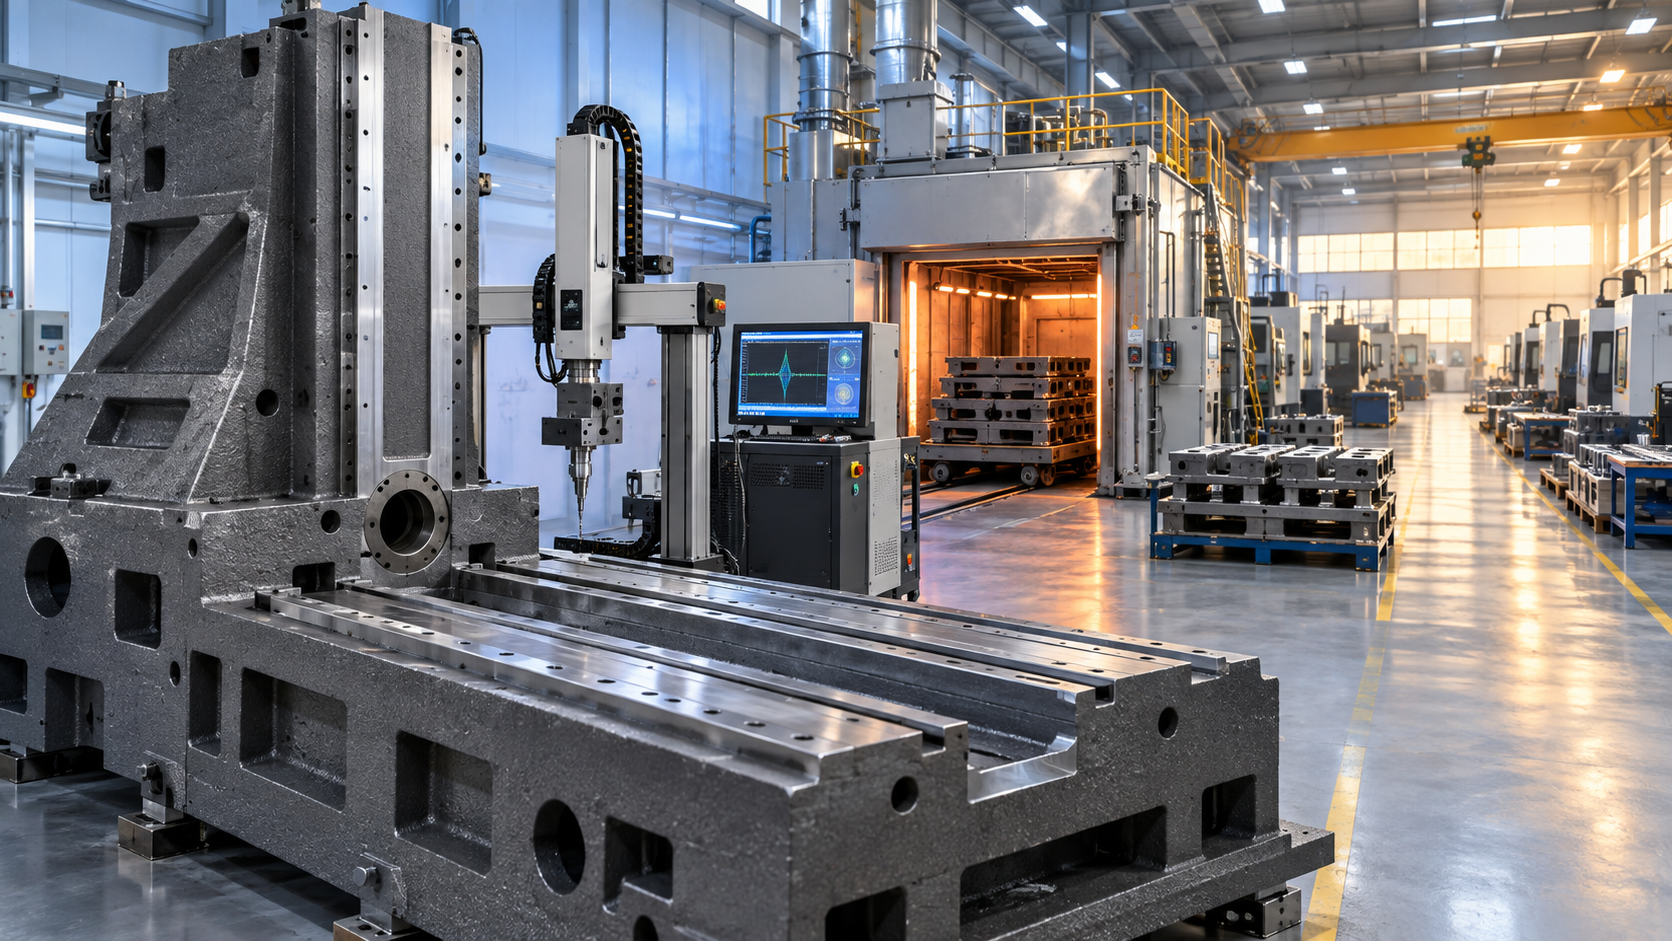
Un proceso sólido suele incluir limpieza inicial, mecanizado de desbaste, alivio de tensiones o envejecimiento, verificación intermedia y mecanizado de acabado. El ciclo exacto depende del tamaño de la fundición, el material y el diseño estructural. Lo que debe preocupar a un evaluador no es si un proveedor utiliza un número concreto de días o una temperatura de horno determinada; esos detalles no son universales. La evidencia importante es que el fabricante cuenta con un método definido y puede explicar por qué la fundición se considera estable antes de producir las superficies finales de precisión.
En la industria pueden emplearse envejecimiento natural, alivio térmico de tensiones y métodos basados en vibración. Ninguno debe considerarse automáticamente suficiente solo porque se mencione en un folleto. Pregunte cómo se integra el método elegido con el mecanizado de desbaste, si el componente se vuelve a comprobar posteriormente y qué características geométricas se utilizan como criterios de liberación para la siguiente operación.
La inspección debe seguir las áreas de riesgo, no solo el contorno de la fundición
La inspección visual es útil para identificar grietas superficiales, bordes dañados, reparaciones excesivas por esmerilado y defectos relacionados con la arena. No es suficiente para una bancada o columna de fresadora de gran tamaño. Las áreas críticas normalmente son las cercanas a los soportes de las guías, las interfaces del cabezal del husillo, los principales patrones de pernos, los puntos de elevación y las transiciones alrededor de los nervios internos. Estas zonas soportan cargas concentradas o se convierten en referencias de mecanizado.
Según el componente y los requisitos de calidad acordados, la verificación puede incluir análisis de material, pruebas de dureza, examen ultrasónico, inspección por partículas magnéticas en superficies ferromagnéticas adecuadas u otros métodos no destructivos. No todas las fundiciones requieren todas las pruebas. Exigir una inspección general sin considerar la geometría puede añadir costes sin mejorar la decisión. Un enfoque más útil es vincular el método de inspección con el modo de fallo que se controla.
Preguntas que revelan el nivel real de control
Al evaluar a un proveedor, preguntas generales como «¿Inspeccionan sus fundiciones?» suelen generar respuestas generales. Una conversación más útil sigue la ruta de fabricación real. Pregunte qué piezas estructurales se funden, quién posee los planos de fundición y si la fundición está aprobada para esos componentes específicos, en lugar de para trabajos metálicos generales.
A continuación, pase a la trazabilidad. ¿Puede el proveedor vincular una bancada o columna terminada con un lote de fundición, un registro de tratamiento térmico y un resultado de inspección? ¿Puede explicar el estándar de aceptación para una reparación en una zona exterior no crítica frente a una discontinuidad cerca de una superficie de montaje de guías? Estas preguntas revelan si el control de calidad es un sistema gestionado o un ejercicio de clasificación en la etapa final.
También debe distinguirse la calidad de la fundición de la calidad del mecanizado. El rectificado de precisión puede hacer que una superficie parezca exacta en el momento del envío, incluso cuando la fundición bajo ella no se ha estabilizado por completo. Una evaluación creíble considera ambos aspectos: la calidad de la estructura en bruto y la capacidad del fabricante para mecanizarla hasta obtener una geometría de referencia estable.
No confunda el tamaño de la máquina con la rigidez
Una fundición más grande no es automáticamente una fundición mejor. La masa puede mejorar la amortiguación, pero la rigidez depende de la disposición estructural, la geometría de las secciones, las trayectorias de carga, la consistencia del material y la calidad de las interfaces entre los componentes. Una bancada sobredimensionada pero mal controlada aún puede desplazarse bajo cargas o temperaturas cambiantes. Por el contrario, una estructura compacta diseñada correctamente puede funcionar de manera predecible dentro de su capacidad de corte prevista.
Esta distinción es especialmente importante cuando la máquina realizará cortes interrumpidos, desbaste pesado, operaciones con herramientas de largo alcance o acabado de precisión repetido. La evaluación debe ajustarse al ciclo de trabajo esperado. Una aplicación de fresado ligera puede no requerir la misma profundidad de verificación de fundición que una máquina destinada a una producción sostenida de alta carga.
Mire más allá de la fundición principal de la máquina
El mismo razonamiento se aplica a los dispositivos, soportes y equipos auxiliares utilizados en las operaciones de mecanizado. Cuando se requiere perforación portátil en estructuras de acero, la estabilidad en la interfaz de contacto puede importar más que la apariencia de la carcasa de la herramienta. Por ejemplo, elTaladro magnético VD50EZ utiliza una fuerza de succión de base magnética de 13000N, un motor de 1500W y una velocidad sin carga de 0–600 r/min para perforación con corona de hasta 50 mm. Estos valores indicados solo son relevantes cuando la superficie de acero está limpia, es suficientemente plana y es adecuada para la sujeción magnética; no sustituyen un soporte adecuado de la pieza de trabajo ni prácticas seguras de preparación.
Esta comparación ayuda a aclarar el principio de evaluación más amplio. Ya sea al evaluar una configuración de perforación con base magnética o una gran máquina CNC, el rendimiento fiable procede de la calidad y estabilidad de la trayectoria estructural entre la fuerza de corte y la superficie de soporte.
Una posición de aceptación razonable
Para la evaluación técnica, la posición más sólida no es exigir que cada fabricante de máquinas de fresado posea una fundición. En su lugar, exija evidencia de que el fabricante asume la responsabilidad de calidad de la fundición: requisitos definidos de material y diseño, prácticas controladas de proveedores, trazabilidad, procedimientos de gestión de tensiones, inspección específica y verificación geométrica después de que la fundición se haya estabilizado.
Cuando el trabajo previsto implique alta precisión, cortes pesados o ciclos largos sin supervisión, solicite aclaraciones sobre la ruta específica de fabricación de la bancada y la columna antes de considerar comparables las afirmaciones de rigidez. Un proveedor que puede explicar claramente esta ruta proporciona evidencia más útil que uno que simplemente afirma que sus máquinas utilizan «hierro fundido de alta calidad».
