


Cómo auditar a un fabricante de fresadoras antes de aprobar un pedido
Aprobar un pedido de una fresadora sin auditar al fabricante convierte una compra técnica en un ejercicio de confianza. Una cotización puede mostrar la velocidad del husillo, el tamaño de la mesa, la marca del control y un precio atractivo, pero revelar muy poco sobre si la máquina llegará a tiempo, cumplirá los requisitos de precisión geométrica, mantendrá su rendimiento tras la instalación o recibirá soporte competente cuando una avería detenga la producción.
La auditoría más útil no intenta demostrar que un proveedor es «bueno» en general. Evalúa si ese fabricante específico puede fabricar, inspeccionar, documentar, entregar y respaldar la configuración exacta de la máquina adquirida. La diferencia es importante: una fábrica puede ser capaz de ensamblar máquinas estándar, pero carecer de la disciplina de proceso necesaria para un pedido de alta precisión, multieje, para servicio pesado o conforme con los requisitos de exportación.
Comience por los requisitos de la máquina, no por la presentación del proveedor
Una auditoría es tan rigurosa como el requisito con respecto al cual se evalúa al proveedor. Antes de revisar la fábrica, convierta la aplicación en condiciones de aceptación medibles. «Alta precisión», «corte pesado» y «funcionamiento fiable» son descripciones comerciales, no criterios de inspección.
El requisito debe definir el material y las dimensiones de la pieza, el peso máximo de la pieza, la carga de corte esperada, los ejes requeridos, la interfaz de herramientas, la preferencia de control, las limitaciones de tiempo de ciclo, las necesidades de refrigerante y gestión de virutas, las especificaciones eléctricas y las condiciones del sitio. También debe indicar qué características de rendimiento son críticas: precisión de posicionamiento, repetibilidad, descentramiento del husillo, rendimiento de contorneado, estabilidad térmica, acabado superficial o rigidez bajo una condición de corte definida.
Este documento cambia la naturaleza de la auditoría. En lugar de preguntar si el fabricante de fresadoras cuenta con «equipos avanzados», el comprador puede preguntar si ha producido máquinas comparables, cómo se probaron esas máquinas y si los mismos controles de fabricación se aplicarán al pedido propuesto.
Verifique que la fabricación sea real, esté controlada y sea pertinente
El tamaño de la fábrica no es un indicador fiable de capacidad. La pregunta relevante es qué operaciones se realizan bajo el control del propio fabricante y cuáles se subcontratan. La subcontratación no es intrínsecamente un riesgo; muchos fabricantes de máquinas obtienen de terceros fundiciones, husillos, husillos de bolas, guías lineales, armarios eléctricos o carcasas de chapa metálica. El riesgo surge cuando el proveedor no puede homologar los componentes entrantes, controlar a los subcontratistas o rastrear un componente crítico hasta su origen y registro de inspección.
Durante una auditoría, examine el flujo de producción desde los materiales entrantes hasta el ensamblaje y las pruebas finales. Las evidencias útiles incluyen:
- registros de inspección de entrada de componentes críticos adquiridos;
- identificación y trazabilidad de fundiciones, husillos, guías, accionamientos y sistemas de control;
- capacidad de mecanizado para bancadas, columnas, mesas y otras piezas estructurales, cuando corresponda;
- estaciones de ensamblaje controladas con procedimientos documentados de par de apriete, alineación, lubricación y cableado;
- instrumentos de medición calibrados y registros que muestren el estado de calibración;
- segregación de piezas no conformes y un proceso documentado de acciones correctivas.
Preste especial atención a la cadena estructural de la máquina: bancada o base, columna, carro, mesa, guías, husillos de bolas, conjunto del husillo e integración del accionamiento de ejes. Un proveedor no necesita fabricar internamente cada componente, pero debe poder explicar la especificación, la fuente aprobada, las verificaciones de entrada y los controles de montaje de cada elemento crítico.
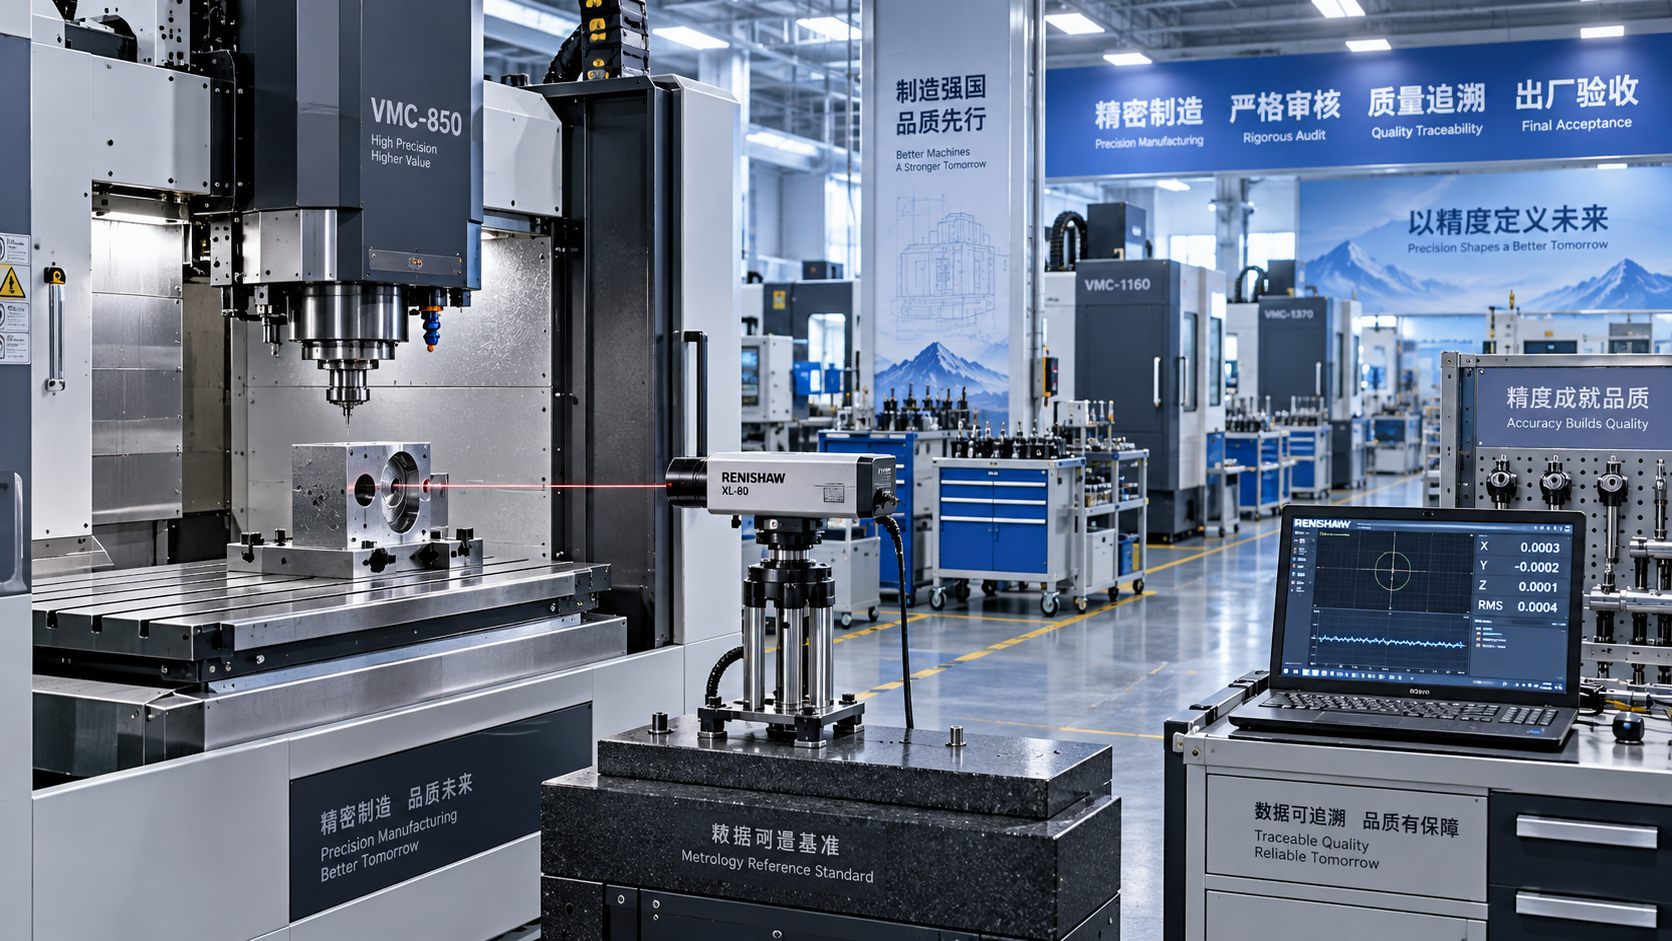
Las afirmaciones sobre «mecanizado de precisión» deben estar respaldadas por evidencias de cómo se establece y verifica la geometría. Pregunte cómo comprueba el fabricante la rectitud, la perpendicularidad, el paralelismo, la perpendicularidad del husillo, el juego y el posicionamiento de ejes. La respuesta debe identificar instrumentos, métodos, personal responsable y resultados registrados reales, no simplemente afirmar que se realiza una inspección.
Inspeccione el sistema de calidad más allá del certificado en la pared
Un certificado ISO 9001 puede indicar que se ha evaluado un sistema de gestión de la calidad, pero no demuestra que una máquina concreta cumpla los requisitos de tolerancia, aplicación o documentación del comprador. Confirme el alcance del certificado, el organismo emisor, su validez y la entidad legal y el centro de fabricación que cubre. El certificado de una empresa comercializadora no valida los controles de producción de una fábrica no relacionada.
Más importante es si el sistema de calidad es visible en los registros cotidianos. Solicite un ejemplo de expediente de calidad de una máquina terminada de tipo comparable. Debe mostrar la identificación por número de serie, los resultados de inspección, las no conformidades, si las hubiera, las acciones correctivas y la aprobación de liberación final. Si no se pueden presentar registros trazables de una unidad terminada, el sistema formal puede tener un valor limitado para gestionar el riesgo del pedido.
Para equipos de fresado CNC, la inspección final no debe reducirse a una demostración en vacío. La prueba de aceptación en fábrica acordada debe abordar la geometría de la máquina, el movimiento de los ejes, el comportamiento del husillo, las funciones de seguridad, la lubricación, el flujo de refrigerante, el funcionamiento del armario eléctrico, las alarmas y las opciones incluidas en la orden de compra. Cuando corresponda, los compradores pueden hacer referencia a marcos de prueba reconocidos como la serie ISO 230 para procedimientos de ensayo de máquinas-herramienta o ISO 10791 para centros de mecanizado. El contrato debe especificar las pruebas aplicables, las tolerancias, los instrumentos, las condiciones ambientales cuando sean pertinentes y el formato del informe.
Un informe de prueba genérico preparado antes del pedido no es suficiente. La prueba de aceptación en fábrica debe estar vinculada al número de serie de la máquina que se envía.
Diferencie la capacidad de catálogo de la capacidad para la aplicación
Muchos proveedores pueden presentar un amplio catálogo de equipos. Esa amplitud no demuestra que comprendan la tarea de mecanizado que hay detrás de un pedido concreto. La auditoría debe evaluar la profundidad de ingeniería mediante preguntas técnicas relacionadas con la pieza de trabajo y el proceso previstos.
Por ejemplo, si la máquina mecanizará moldes de acero, grandes estructuras soldadas, piezas aeroespaciales de aluminio o componentes compactos de gran volumen, el equilibrio requerido entre par del husillo, rango de velocidad, rigidez, gestión térmica, evacuación de virutas y automatización será diferente. Pida al equipo de ingeniería que explique por qué el husillo propuesto, el tipo de guía, la configuración de accionamiento, el almacén de herramientas y la disposición de sujeción de piezas son adecuados para el ciclo de trabajo. Pregunte qué limitaciones se aplican.
La credibilidad técnica suele ser visible en la forma en que un proveedor maneja las limitaciones. Un equipo de ingeniería cualificado puede distinguir entre el recorrido máximo de catálogo y el recorrido utilizable con los dispositivos instalados, entre la potencia nominal del husillo y la capacidad de corte continuo, y entre la precisión de posicionamiento medida en una condición de prueba y la precisión mantenida durante un ciclo de producción prolongado.
La misma disciplina se aplica cuando un proveedor ofrece productos fuera de su gama principal de CNC. Una herramienta portátil como elTaladro magnético VDD80Z puede ser pertinente para trabajos de fabricación de acero, mantenimiento o instalación, pero su capacidad de perforación no debe utilizarse como prueba de competencia en el diseño de fresadoras de precisión. Las categorías de productos pueden compartir canales de distribución y, al mismo tiempo, requerir sistemas de ingeniería, control de calidad y servicio completamente diferentes.
Audite la configuración propuesta, no solo la máquina base
Los fallos de los pedidos se producen con frecuencia en la brecha entre el modelo base y la configuración entregada. Los cuartos o quintos ejes opcionales, sistemas de palpado, mesas rotativas, refrigerante de alta presión, transportadores de virutas, cerramientos de seguridad, transformadores, funciones de software e interfaces de automatización añaden riesgo de integración.
Solicite una hoja de configuración que enumere cada elemento incluido por fabricante, modelo y especificación técnica. Debe aclarar qué es estándar, opcional, excluido y suministrado por terceros. Un lenguaje ambiguo como «equipado con rodamientos de alta calidad» o «componentes eléctricos de marca internacional» debe sustituirse por marcas, modelos o requisitos de rendimiento aprobados.
La selección del control merece especial atención. La cuestión no es solo la marca del control, sino también la versión de software instalada, las funciones con licencia, la disponibilidad de idiomas, el procedimiento de copia de seguridad, la protección de parámetros, las condiciones de soporte remoto y la disponibilidad de competencia de servicio local. Si el comprador requiere interoperabilidad con flujos de trabajo CAD/CAM existentes, paquetes de palpado, células robóticas o sistemas de supervisión de planta, la responsabilidad de la interfaz debe asignarse por escrito.
Evalúe la credibilidad de la entrega mediante evidencias, no promesas
El plazo de entrega debe auditarse frente a la planificación de capacidad. Solicite el programa de producción actual, el número de máquinas en ensamblaje, los cuellos de botella que afectan al modelo propuesto y el plazo normal de aprovisionamiento de elementos críticos. Una respuesta creíble vincula la fecha de entrega ofrecida con la disponibilidad de materiales, la capacidad de mecanizado, los recursos de ensamblaje, el tiempo de prueba y la preparación para la exportación.
Cuando el pedido sea importante o técnicamente sensible, utilice visibilidad basada en hitos: aprobación del diseño, liberación de los principales componentes adquiridos, finalización del ensamblaje mecánico, pruebas de aceptación en fábrica, embalaje y envío. Los hitos de pago pueden alinearse con eventos verificables objetivamente, siempre que no comprometan la capacidad del proveedor para adquirir componentes legítimos de largo plazo de entrega.
El embalaje y la logística merecen revisión porque las máquinas-herramienta son vulnerables a la corrosión, los impactos y la desalineación durante el transporte. Confirme las medidas de preservación, los puntos de izado, las marcas de centro de gravedad, el diseño de la caja, la protección contra la humedad, las dimensiones de envío y la responsabilidad de carga. Para pedidos transfronterizos, asegúrese de que la factura comercial, la lista de empaque, los registros de números de serie, la documentación de origen cuando se requiera y la documentación eléctrica sean coherentes con la configuración realmente enviada.
Haga que el soporte posventa forme parte de la aprobación técnica
Una máquina puede superar la aceptación en fábrica y aun así generar un grave riesgo operativo si la puesta en marcha, la resolución de problemas y el soporte de repuestos son deficientes. Audite el modelo de soporte antes de liberar el pedido. Determine quién realiza la instalación y la puesta en marcha, qué se incluye, qué canales de respuesta existen, si es posible el diagnóstico remoto y qué fallos requieren un ingeniero in situ.
Solicite una lista recomendada de repuestos dividida en repuestos para puesta en marcha, consumibles operativos y elementos críticos en caso de parada. Verifique la disponibilidad de planos eléctricos, esquemas neumáticos e hidráulicos cuando corresponda, manuales de mantenimiento, copias de seguridad del control y archivos de parámetros. El proveedor también debe identificar las exclusiones de garantía, los compromisos de respuesta y el proceso para determinar si un componente averiado está cubierto.
No acepte «soporte técnico de por vida» como sustituto de obligaciones definidas. Un compromiso de soporte utilizable especifica la documentación, el método de contacto, el alcance del servicio, la identificación de repuestos y las condiciones comerciales aplicables tras el vencimiento de la garantía.
Utilice los hallazgos de la auditoría para controlar el contrato
Una auditoría debe generar controles contractuales, no solo una calificación del proveedor. Si la inspección geométrica es sólida pero la documentación de exportación es débil, la orden de compra puede exigir un paquete documental definido antes del envío. Si un husillo crítico se obtiene externamente, exija la fuente aprobada, el modelo, las condiciones de garantía y la documentación de trazabilidad. Si el soporte de instalación es esencial, conviértalo en un entregable con supuestos claros sobre la preparación del sitio.
La aprobación final debe basarse en evidencias de que el proveedor puede entregar repetidamente la máquina especificada y respaldarla después de la entrega. El precio sigue siendo importante, pero el coste de una puesta en marcha retrasada, un repuesto no disponible, una prueba de aceptación fallida o una máquina incapaz de realizar el trabajo previsto normalmente superará una diferencia moderada en el precio de compra. Una auditoría disciplinada convierte esos costes posteriores inciertos en preguntas que pueden responderse antes de que el pedido sea difícil de modificar.
