


Cómo comparar cotizaciones de proveedores de tornos CNC de bancada inclinada con diferentes herramientas
Las cotizaciones de proveedores para un torno CNC de bancada inclinada suelen parecer comparables hasta que se examina detenidamente la partida de utillaje. Dos máquinas con capacidades de volteo, potencia de husillo y marca de control similares pueden ofrecer capacidades de producción muy distintas una vez que se incluyen estaciones de torreta, herramientas motorizadas, platos, portaherramientas, sondas, alimentadores de barras y soporte de puesta a punto. Por lo tanto, un precio inicial más bajo puede representar un paquete de máquina más limitado, en lugar de una solución de menor coste.
Para los equipos de compras, el objetivo práctico es convertir cada cotización en un alcance operativo común: la misma pieza, rango de materiales, expectativa de tiempo de ciclo, modelo de personal y características acabadas requeridas. Solo entonces podrá compararse una cotización de un proveedor de tornos CNC de bancada inclinada en condiciones equivalentes.
Comience por la pieza, no por la especificación de la máquina
Antes de comparar los documentos de los proveedores, defina el requisito de producción en términos que puedan valorarse de forma coherente. Una cotización debe revisarse en función de piezas representativas, en lugar de una declaración general como «mecanizado de componentes de acero». El proveedor necesita suficiente detalle para determinar si el utillaje propuesto es adecuado para el trabajo previsto.
- Diámetro máximo y habitual de barra o diámetro de sujeción en plato
- Longitud de la pieza, espesor de pared y condición de amarre
- Materiales que se van a mecanizar, incluidas aleaciones difíciles o secciones endurecidas
- Operaciones necesarias en una sola puesta: torneado, ranurado, roscado, taladrado, roscado con macho, fresado, taladrado transversal o mecanizado poligonal
- Tolerancias objetivo, acabado superficial y expectativas de repetibilidad
- Tamaño de lote previsto, volumen anual y frecuencia de cambio de serie
Esto es importante porque una torreta estándar de ocho o doce estaciones puede ser suficiente para un eje simple, pero inadecuada para un cuerpo de válvula o un racor hidráulico que requiere varias operaciones con herramientas motorizadas. Un proveedor puede cotizar un centro de torneado básico y asumir el taladrado secundario en otro lugar; otro puede incluir un eje Y, eje C, herramientas motorizadas y portaherramientas angulares para que la pieza pueda completarse en una sola sujeción. Sus precios no deben considerarse ofertas competidoras para la misma solución.
Una práctica útil para las solicitudes de cotización consiste en emitir una matriz de utillaje junto con el plano de la pieza. Pida a cada proveedor que indique cada operación incluida, identifique la estación de herramienta utilizada y enumere cualquier operación que permanezca externa. Esto convierte las descripciones imprecisas de los paquetes en una comparación de producción.
Separe la capacidad de la máquina del utillaje suministrado
Las cotizaciones suelen combinar tres categorías diferentes: capacidad de la máquina, interfaces de utillaje y las herramientas físicas entregadas con la máquina. Deben evaluarse por separado.
La capacidad de la máquina incluye la potencia y el par del husillo, la velocidad máxima, la capacidad de barra, la configuración de la torreta, la potencia de las herramientas motorizadas, los recorridos de los ejes, la configuración del contrapunto o subhusillo, el sistema de refrigeración y la gestión de virutas. Estos elementos determinan lo que el torno puede hacer potencialmente.
Las interfaces de utillaje incluyen el estándar de montaje de la torreta, los diámetros de alojamiento, la configuración VDI o BMT, la interfaz de herramientas motorizadas, el sistema de pinzas, las mordazas del plato y los sistemas de cambio rápido. Las interfaces definen qué portaherramientas y accesorios pueden instalarse posteriormente y cuánto costará dicha ampliación.
El paquete de utillaje suministrado abarca los portaherramientas, casquillos para barras de mandrinar, bloques de herramientas de torneado, portaherramientas motorizados, pinzas, brocas, plaquitas, juegos de mordazas y accesorios de medición realmente entregados. Una máquina descrita como «preparada para herramientas motorizadas» no equivale a una entregada con los portaherramientas motorizados necesarios para mecanizar la pieza.
Solicite una lista de utillaje partida por partida. «Paquete de herramientas estándar» nunca debe aceptarse como una descripción suficiente. La lista debe indicar la cantidad, el tipo de estación, las dimensiones, la marca cuando corresponda y si se incluyen herramientas de corte o plaquitas. Por ejemplo, pueden incluirse dos portaherramientas motorizados radiales, mientras que el programa de la pieza requiere cuatro portaherramientas radiales y dos axiales. La compra restante puede ser considerable, especialmente cuando se requiere una interfaz específica o un fabricante de portaherramientas de gama alta.
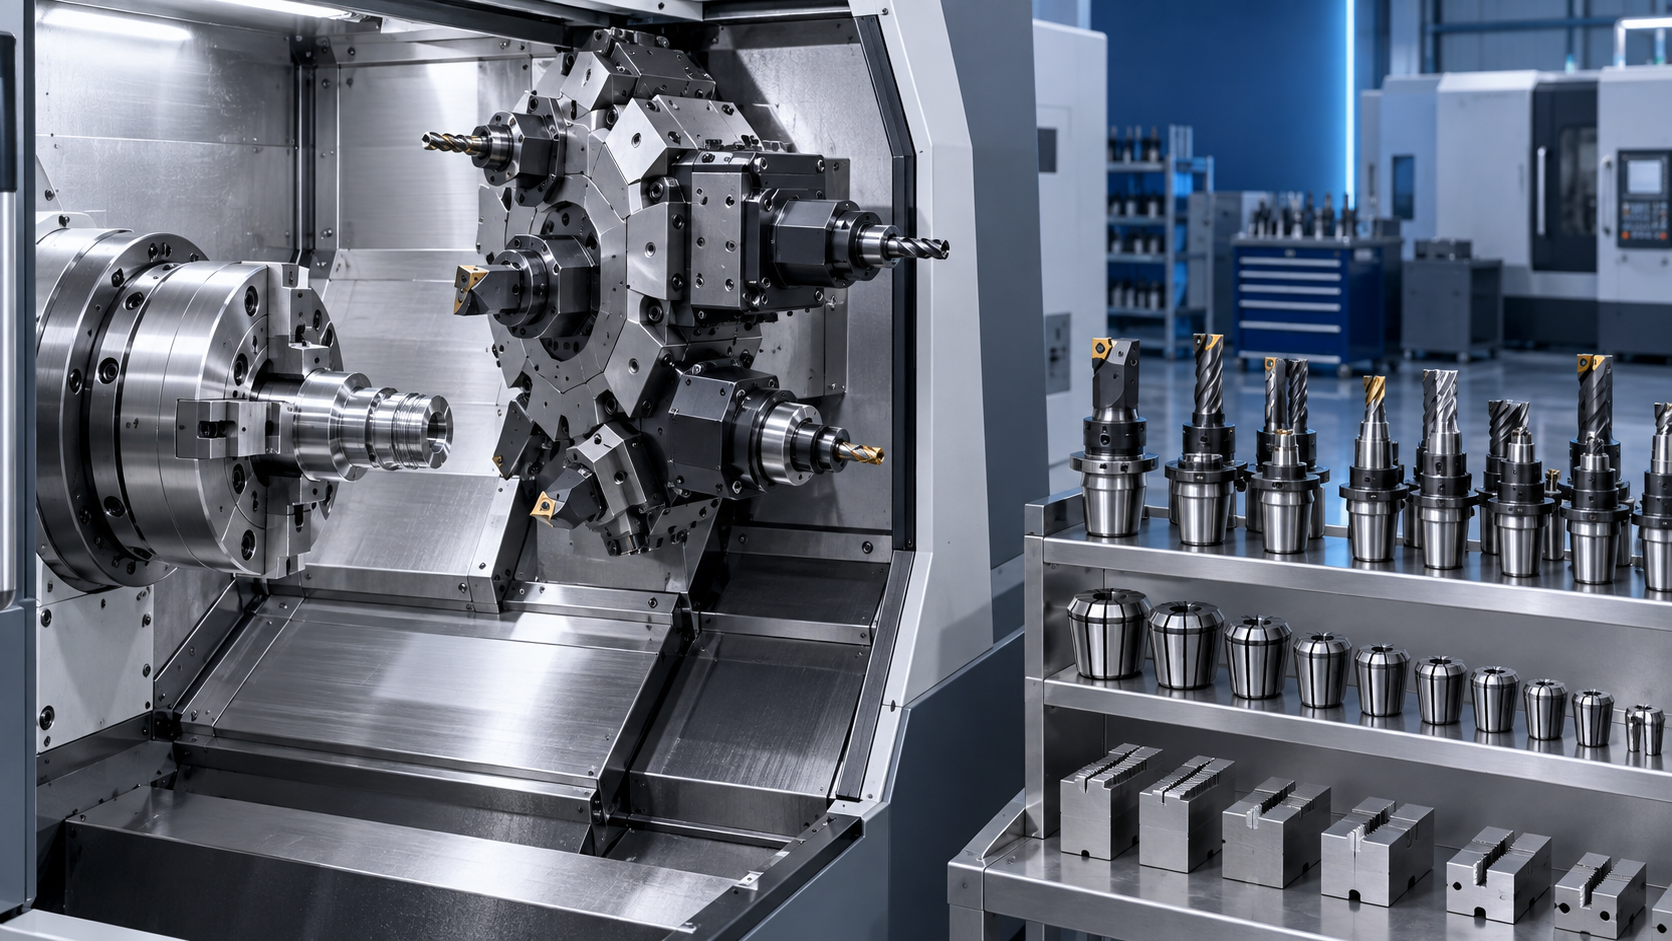
Diferencias de utillaje que modifican el coste real
Varias diferencias entre cotizaciones merecen más atención de la que podría sugerir el precio de sus partidas.
Herramientas motorizadas y configuración de ejes
Las herramientas motorizadas añaden más que el coste del portaherramientas. Pueden requerir un eje C, par suficiente de herramienta motorizada, un diseño de transmisión adecuado, suministro de refrigerante y funciones de control para mecanizado sincronizado. Una cotización que incluye únicamente un eje C no debe interpretarse como un paquete completo de fresado o taladrado transversal. Confirme la velocidad, potencia y par de las herramientas motorizadas, la orientación de los portaherramientas y el número de portaherramientas incluidos.
Del mismo modo, un eje Y puede reducir las puestas a punto para características descentradas, pero introduce una arquitectura de máquina diferente y debe justificarse por la familia de componentes. Para piezas que solo requieren taladrado axial y roscado con macho, un eje C correctamente configurado y portaherramientas axiales pueden ser la opción más económica. Para agujeros excéntricos, caras planas, ranuras o fresado fuera de la línea central, omitir el eje Y puede trasladar el coste a los dispositivos de sujeción y operaciones secundarias.
La sujeción de piezas suele tener un alcance insuficiente
El tamaño del plato por sí solo no define un paquete de sujeción utilizable. Compras debe verificar si la cotización incluye un plato hidráulico, mordazas blandas, mordazas duras, tubo de tracción, plato de pinzas, extractor de barras, recogedor de piezas y el mecanizado o la preparación necesarios para las mordazas. Si se trata de componentes de pared delgada o irregulares, la cotización debe indicar si se excluyen mordazas especiales, mandriles o dispositivos personalizados.
Una cotización baja puede incluir únicamente un plato básico de tres mordazas adecuado para demostración. Esto es aceptable cuando el comprador cuenta con un departamento interno de utillaje consolidado y dispositivos existentes. Es menos adecuado cuando se espera que la máquina entre en producción poco después de la instalación.
Disposiciones para preajuste y medición de herramientas
Los palpadores de herramientas, las sondas de piezas, la medición automática de herramientas y la detección de herramientas rotas afectan tanto a la estabilidad del ciclo como al tiempo de puesta a punto. No son obligatorios en todos los tornos, pero deben evaluarse en función del coste de mano de obra y del patrón de lotes. Los trabajos de alta variedad con cambios frecuentes de herramientas se benefician de controles de puesta a punto repetibles; una aplicación dedicada de producción prolongada puede basarse en una configuración más sencilla.
Pida a los proveedores que separen el precio del hardware de las opciones de software o parámetros. Una sonda puede estar instalada físicamente mientras se excluyen los ciclos de medición necesarios, las opciones de interfaz o la formación. La cotización debe hacer visibles esos límites.
Elabore una hoja de cotización normalizada
En lugar de comparar los totales de los proveedores, cree una única hoja interna con una fila para cada requisito de producción. Debe mostrar los elementos incluidos, opcionales, excluidos y asumidos. Esto también proporciona a los equipos técnicos, de producción y de compras una base común para la revisión.
Este enfoque revela un problema frecuente: una opción puede estar «disponible» pero no tener precio, mientras que otro proveedor la incluye en el paquete. No clasifique ambas como equivalentes simplemente porque ambas máquinas puedan aceptar teóricamente el mismo accesorio.
Evalúe el coste más allá de la factura de utillaje
El precio del utillaje debe considerarse junto con su efecto sobre el tiempo de ciclo, la mano de obra de puesta a punto, la vida útil de la herramienta y la manipulación secundaria. Un paquete más completo puede justificarse cuando elimina una operación separada, reduce la intervención del operario o estabiliza un proceso sensible a las tolerancias. Por el contrario, comprar todos los portaherramientas opcionales en la etapa de adquisición de la máquina puede inmovilizar capital en utillaje que permanecerá sin utilizar.
Para una nueva familia de componentes, diferencie entre «utillaje para el primer día» y «utillaje para capacidad futura». El utillaje para el primer día es necesario para validar y producir las piezas identificadas. El utillaje para capacidad futura respalda posibles trabajos, pero debe cotizarse por separado, confirmando la compatibilidad de la interfaz. Esto mantiene la disciplina presupuestaria sin vincular al comprador a un estándar de torreta sin soporte.
La misma disciplina se aplica a los equipos auxiliares. Un proveedor puede ofrecer herramientas de taller no relacionadas junto con el paquete del torno, como unTaladro magnético VD332 para trabajos de perforación industrial. Dicho equipo puede resultar útil para mantenimiento o fabricación, pero debe separarse de la evaluación del coste de producción del torno. Su capacidad de perforación, el requisito de sujeción magnética y las necesidades de alimentación eléctrica responden a una cuestión operativa distinta de la inversión en la célula de torneado.
Utilice los términos de aceptación para comprobar la configuración cotizada
La forma más fiable de confirmar si el utillaje se ha especificado correctamente es vincularlo a la aceptación. Siempre que sea práctico, pida al proveedor que mecanice una pieza representativa o una pieza de prueba acordada utilizando la configuración cotizada. El documento de aceptación debe identificar el material, la condición inicial, la responsabilidad del utillaje, las tolerancias que deben verificarse y el método de medición.
No se base en una demostración de máquina sin carga para validar una cotización que incluye utillaje complejo. Un ciclo de torneado con herramienta motorizada, un requisito de roscado, una tolerancia de diámetro interior o una especificación de acabado pueden revelar limitaciones en el alcance del portaherramientas, la rigidez, el acceso del refrigerante o el soporte de programación que no son visibles en una comprobación básica de descentramiento.
Revise también los supuestos detrás del tiempo de ciclo prometido. Los cambios de herramienta, la carga, la descarga, la gestión de remanentes de barra, el palpado, la evacuación de virutas y cualquier intervención manual deben incluirse cuando ocurran en la producción normal. Un ciclo de corte rápido no es lo mismo que un ciclo rápido de pieza terminada.
Elija la cotización con el límite de producción más claro
La cotización más sólida no es necesariamente la que tiene la lista de opciones más extensa. Es la que indica claramente qué piezas pueden producirse, qué utillaje se suministra para ello, qué sigue siendo responsabilidad del comprador y cómo se aceptará la configuración.
Cuando las cotizaciones competidoras difieran, pida a cada proveedor que vuelva a cotizar conforme a la misma matriz de utillaje y alcance de aceptación antes de negociar el total final. Ese paso suele producir una decisión de compra más defendible que presionar a los proveedores para obtener un descuento en paquetes que nunca fueron equivalentes desde el principio.
