


¿Qué debe incluir una prueba de aceptación del proveedor de un torno CNC de bancada inclinada?
¿Qué debe incluir una prueba de aceptación del proveedor para un torno CNC de bancada inclinada?
Un torno CNC de bancada inclinada puede parecer listo para su envío cuando el control se enciende, la torreta se indexa y una pieza de muestra parece aceptable. Eso no es suficiente para una prueba de aceptación del proveedor significativa. Para los responsables de control de calidad y seguridad, la verdadera cuestión es si la máquina puede producir repetidamente el trabajo requerido en condiciones realistas, a la vez que protege a los operadores, facilita el mantenimiento y cumple la especificación técnica acordada.
Una prueba de aceptación exhaustiva debe acordarse antes de fabricar la máquina, no improvisarse durante la inspección final. La especificación de compra, la disposición aprobada, el plano de la pieza de muestra, la configuración del control, el paquete de herramientas y los requisitos locales de seguridad aplicables deben reflejarse en el protocolo de prueba. Un proveedor competente de tornos CNC de bancada inclinada debe estar preparado para demostrar más que el movimiento básico de los ejes. El proveedor debe proporcionar pruebas medibles de la precisión de la máquina, la fiabilidad funcional, el rendimiento de seguridad y la integridad de la entrega.
Comience con el plan de aceptación, no con la demostración de la máquina
Las pruebas de aceptación en fábrica son más eficaces cuando cuentan con criterios claros de aprobación/rechazo. «La máquina funciona normalmente» es demasiado impreciso para resolver disputas posteriores. El comprador debe identificar qué características son más importantes para el trabajo previsto: diámetros ajustados, concentricidad entre operaciones, acabado superficial de torneado, estabilidad en el mecanizado de barras, cortes interrumpidos pesados o producción desatendida. Un torno destinado a ejes cortos de precisión requiere un enfoque diferente al de uno destinado a bridas o componentes de válvulas de mayor tamaño.
Antes de comenzar las pruebas, confirme el modelo de la máquina, la longitud de bancada, el motor del husillo y el rango de velocidad, la configuración de plato o pinza, el número de estaciones de la torreta, la versión del controlador, los recorridos de los ejes, la configuración del refrigerante, el transportador de virutas, la unidad hidráulica y las especificaciones de alimentación eléctrica. Todas las opciones aprobadas deben figurar en el registro de inspección. Esto evita un problema común: que la máquina se pruebe en una configuración distinta de la máquina que finalmente se embala para exportación.
Cuando se requiera un método formal de precisión, las partes pueden remitirse a los métodos de ensayo pertinentes para máquinas herramienta o a una norma acordada con el cliente. Las tolerancias exactas deben proceder del contrato, de la especificación de la máquina y de la capacidad de proceso prevista, en lugar de afirmaciones genéricas.
Precisión geométrica y rendimiento de los ejes
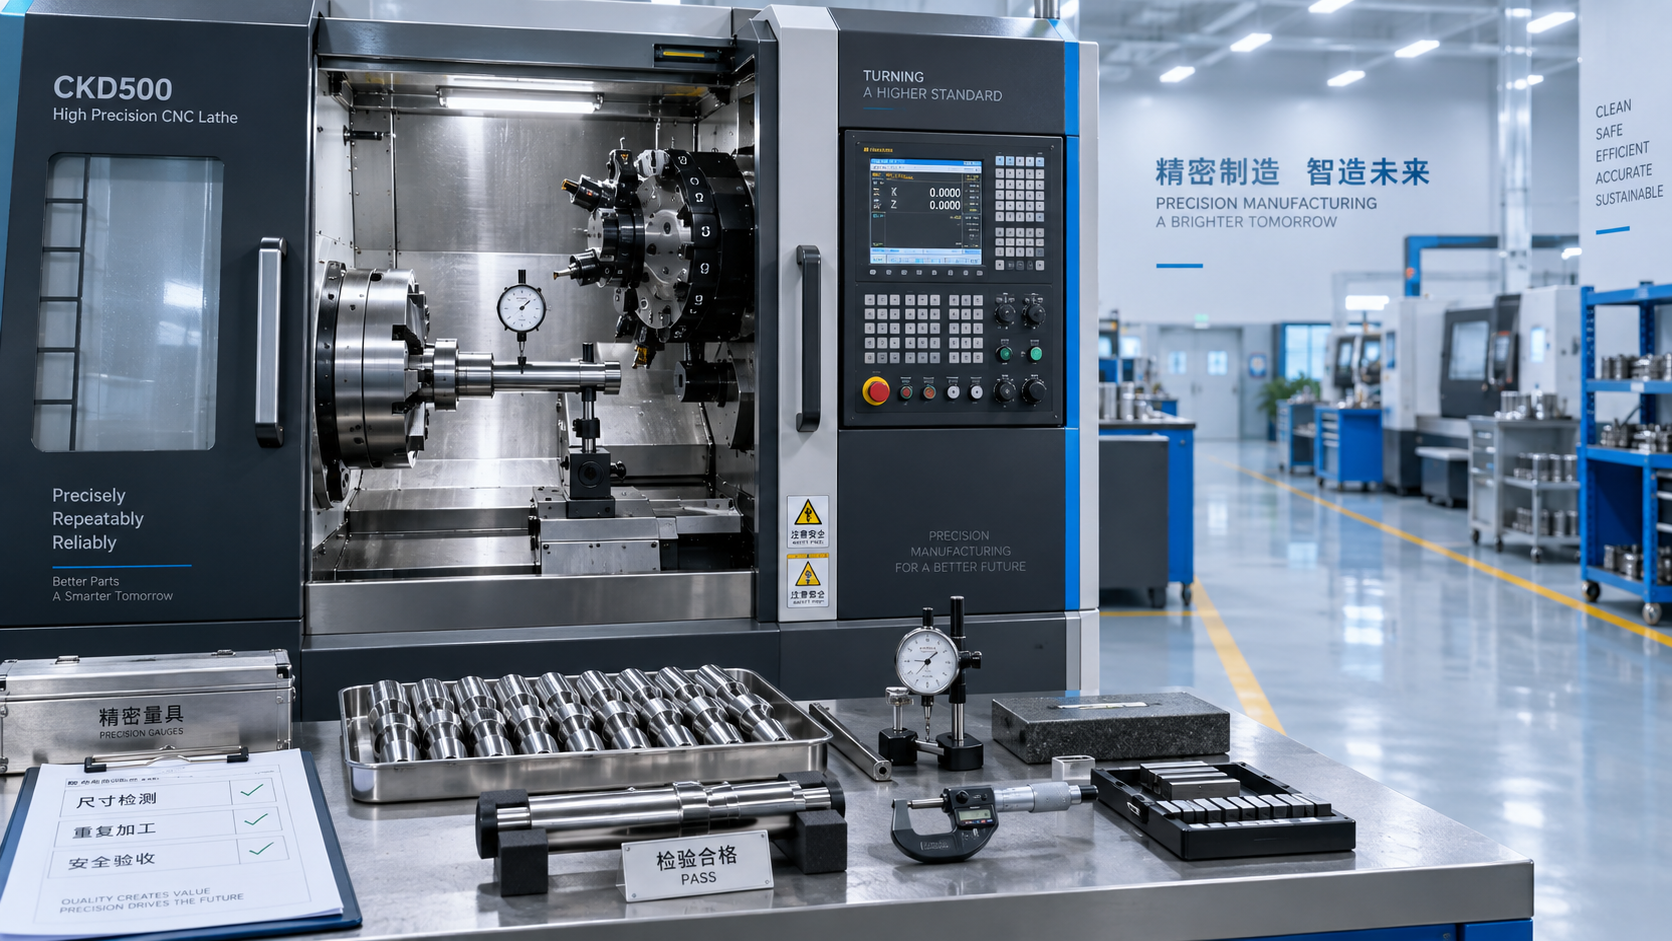
El diseño de bancada inclinada facilita la evacuación de virutas y, a menudo, mejora el acceso del operador, pero su geometría sigue requiriendo una verificación minuciosa. La aceptación debe examinar los elementos de nivelación, el estado de la bancada, la instalación de las guías lineales, la alineación de la torreta, la relación con la línea central del husillo y la alineación del contrapunto cuando se suministre contrapunto. Los métodos de inspección pueden incluir comparadores calibrados, barras de prueba, niveles de precisión o sistemas de medición basados en láser, según el alcance acordado.
El posicionamiento de los ejes por sí solo no lo es todo. Pruebe tanto la precisión de posicionamiento como la repetibilidad en partes significativas de los recorridos de los ejes X y Z. La repetibilidad es especialmente relevante para el trabajo de producción porque un torno puede alcanzar una vez un punto ordenado y, sin embargo, desviarse en ciclos repetidos debido a holgura, ajuste de servos, efectos térmicos o fricción mecánica. El registro de prueba debe indicar el equipo de medición utilizado, las condiciones ambientales cuando sean pertinentes, las ubicaciones de prueba, las lecturas y la desviación permitida.
La indexación de la torreta merece atención por separado. Ejecute ciclos repetidos de indexación en cada estación y, a continuación, verifique que la estación seleccionada se bloquee de forma segura y regrese de manera constante. Una torreta que pierde posición de forma intermitente puede no mostrar un problema durante una demostración breve, pero crea un riesgo serio de herramientas dañadas, piezas rechazadas o colisiones después de la instalación.
Pruebas de husillo, sujeción y corte
La prueba del husillo debe incluir la verificación del descentramiento en el extremo del husillo y, cuando corresponda, en una barra de prueba adecuada o una interfaz de sujeción de piezas. El proveedor debe demostrar el funcionamiento en todo el rango de velocidad requerido, incluida la aceleración, la desaceleración, los cambios de sentido y el funcionamiento sostenido a una velocidad acordada. Escuche si hay ruido anormal en los rodamientos, observe las vibraciones y confirme que el control muestra de forma fiable la velocidad real del husillo.
La sujeción de piezas no puede tratarse como un detalle accesorio. Compruebe el montaje del plato, el estado de las mordazas, la respuesta de sujeción hidráulica, la indicación de presión, el funcionamiento mediante pedal o comando, y cualquier enclavamiento destinado a impedir un arranque inseguro del husillo. Si el proyecto incluye alimentación de barras, transferencia a subhusillo, soporte de contrapunto o recogida automática de piezas, estas funciones deben probarse como una secuencia integrada.
Una prueba práctica de corte da sentido a las mediciones geométricas. La pieza de prueba acordada debe reflejar, en la medida de lo posible, el material y el proceso previstos. Una muestra útil puede incluir refrentado, torneado exterior, mandrinado, ranurado, roscado y una transición de diámetro que requiera movimiento tanto en X como en Z. Evalúe los resultados dimensionales, la conicidad, la redondez cuando sea crítica, el aspecto de la superficie, la formación de rebabas, el control de virutas y la estabilidad del ciclo. Una pieza satisfactoria es alentadora; varias piezas repetidas proporcionan una evidencia más sólida de que el proceso es estable.
La seguridad debe probarse como un sistema
La revisión de seguridad debe abarcar la configuración realmente entregada, no solo el folleto de la máquina. Verifique la envolvente, la integridad de la puerta, el estado de la ventana de visualización, el comportamiento del enclavamiento de la puerta, los dispositivos de parada de emergencia, las etiquetas de advertencia, las protecciones alrededor de los componentes giratorios y la contención del refrigerante y las virutas. Abrir una puerta enclavada durante una secuencia de prueba adecuada debe producir la respuesta esperada de la máquina. Las paradas de emergencia deben comprobarse desde cada ubicación instalada, seguidas de un procedimiento controlado de restablecimiento y reinicio.
La inspección eléctrica debe incluir la limpieza del armario, la identificación del cableado, las disposiciones de puesta a tierra, los dispositivos de protección, el tendido de cables, la ventilación y el acceso seguro para mantenimiento. Las normas eléctricas y los requisitos de conformidad varían según el mercado de destino, por lo que la documentación requerida y la configuración de la máquina deben establecerse con antelación. Los responsables de seguridad también deben verificar que los sistemas hidráulicos, neumáticos, de refrigerante y lubricación no presenten fugas durante el funcionamiento, y que las alarmas de nivel bajo o fallo funcionen según lo especificado.
No pase por alto el comportamiento de recuperación. Simule únicamente condiciones de fallo seguras y acordadas, como una señal de puerta abierta, una alarma de lubricación baja o una interrupción controlada de un ciclo. El objetivo es confirmar que la máquina se detiene de forma predecible, proporciona una alarma clara y puede volver a ponerse en servicio sin anular las funciones de protección.
Controles, documentación y registro de entrega
El control CNC debe probarse desde la perspectiva del operador: carga de programas, desplazamiento manual, retorno a referencia, introducción de compensaciones, funciones de vida útil de herramientas si están incluidas, historial de alarmas, procedimientos de copia de seguridad e interfaces de comunicación. Confirme la versión de idioma, el voltaje eléctrico, la frecuencia y el software del controlador conforme al pedido. Si la máquina se suministra con automatización, las señales de interfaz y la lógica de seguridad deben incluirse en el alcance de aceptación, en lugar de posponerse hasta la puesta en marcha.
Un paquete completo de entrega suele incluir la disposición de la máquina, los requisitos de cimentación e instalación, diagramas eléctricos y neumáticos cuando corresponda, información de lubricación, manual de operación, instrucciones de mantenimiento, lista de repuestos, copia de seguridad del control, registros de inspección y lista de embalaje. Los portaherramientas, las mordazas blandas, los manuales, las llaves, las almohadillas de nivelación y los accesorios especiales deben contarse físicamente antes del embalaje.
Esta disciplina se aplica a toda una flota de máquinas herramienta. Por ejemplo, la aceptación de unaMáquina perforadora vertical Z5040A se centraría en riesgos de proceso diferentes, incluida su capacidad máxima de perforación de 40 mm, capacidad de roscado M24, cono de husillo MT4, recorrido del husillo de 180 mm, selección de avance y ajuste de mesa. El principio sigue siendo el mismo: confirmar la capacidad cotizada mediante inspección y pruebas funcionales, y después documentar lo que se aceptó.
Una mejor base para la evaluación de proveedores
La mejor prueba de aceptación no es necesariamente la más larga. Es la que aborda los modos de fallo más costosos para la aplicación prevista: dimensiones inestables, acceso inseguro, mal control de virutas, funcionamiento poco fiable de la torreta, documentación insuficiente o acceso de servicio difícil. Cualquier desviación debe consignarse en una lista de pendientes con la responsabilidad, el método de corrección y la evidencia de cierre antes de aprobar el envío.
Shandong Honcan Machinery Equipment Co., Ltd. aborda la entrega de máquinas herramienta mediante las prioridades vinculadas de innovación, calidad y fiabilidad. Para los compradores, esto debe traducirse en un proceso de prueba transparente: requisitos técnicos definidos desde el principio, mediciones registradas claramente, funciones de seguridad verificadas y detalles de configuración comprobados antes de que el equipo salga de la fábrica. Una prueba de aceptación del proveedor bien gestionada no elimina todas las tareas de puesta en marcha, pero proporciona al equipo receptor un punto de partida mucho más fiable para la instalación y la producción.
