


Cuándo reemplazar las coronas anulares utilizadas con el taladro magnético VD50
Cuándo sustituir las brocas anulares utilizadas con el taladro magnético VD50
Saber cuándo una broca anular ha llegado al final de su vida útil es una cuestión práctica de mantenimiento, no estética. En un taladro magnético VD50, una broca desgastada puede convertir una tarea rutinaria de perforación en una operación lenta, caliente e inestable. El riesgo no se limita a un orificio de mal aspecto. Una fuerza de corte excesiva puede afectar la retención de la broca, sobrecargar el motor del taladro, debilitar las condiciones de sujeción magnética y crear una exposición innecesaria para el operario.
Para los equipos de mantenimiento, la dificultad es que las brocas no fallan según un calendario fijo. Una broca utilizada en acero dulce limpio con suministro estable de refrigerante puede seguir siendo productiva durante mucho tiempo. La misma broca de diámetro puede deteriorarse rápidamente al perforar placas oxidadas, materiales en capas, acero inoxidable, secciones estructurales duras o piezas con superficies interrumpidas. Por lo tanto, las decisiones de sustitución deben basarse en el comportamiento de perforación y la inspección, en lugar de únicamente en el número de orificios.
La primera advertencia suele venir del taladro, no de la broca
Una broca anular en buen estado comienza a cortar con una presión de avance moderada, produce virutas relativamente uniformes y alcanza el punto de penetración sin que la máquina se esfuerce. Cuando los filos de corte pierden su agudeza, el taladro magnético VD50 suele mostrar el problema antes de que la broca parezca visiblemente dañada. Es posible que los operarios tengan que ejercer mayor presión sobre las manivelas de avance, que el tiempo de perforación se alargue notablemente y que la máquina empiece a sonar forzada.
Una perforación más lenta es una de las señales tempranas más fiables, siempre que el material de la pieza, el diámetro de la broca, el ajuste de velocidad y las condiciones del refrigerante no hayan cambiado. Si un trabajo habitual de repente tarda más con la misma configuración, no suponga de inmediato que el taladro tiene poca potencia. Inspeccione primero la broca. Continuar usando una broca desafilada suele generar calor que daña aún más la geometría de los dientes, empeorando una condición recuperable.
En la práctica, resulta útil plantear una pregunta sencilla: ¿la broca sigue cortando el acero o principalmente roza y genera calor? El rozamiento es la etapa en la que no debe posponerse la sustitución.
Inspeccione los dientes, pero evalúe todo el sistema de corte
Retire la broca solo después de aislar la máquina y de que la herramienta se haya enfriado lo suficiente. Examine cada diente, no solo la sección más fácil de ver. El desgaste desigual es común porque la broca puede haber entrado en la pieza con una ligera inclinación, haber encontrado una zona de soldadura o haberse utilizado sobre un material con una superficie no uniforme.
Sustituya la broca cuando observe dientes astillados, superficies de corte aplanadas, esquinas de dientes redondeadas, grietas cerca de la base del diente o decoloración visible asociada al sobrecalentamiento. Una coloración azul o amarillo pajizo oscuro no demuestra automáticamente que la broca sea inutilizable, pero es una fuerte advertencia de que el filo de corte puede haber perdido dureza o de que las prácticas de refrigeración y avance requieren atención. Una broca con un diente dañado no es un problema menor: los dientes restantes soportan una carga desigual y la calidad del orificio suele deteriorarse rápidamente.
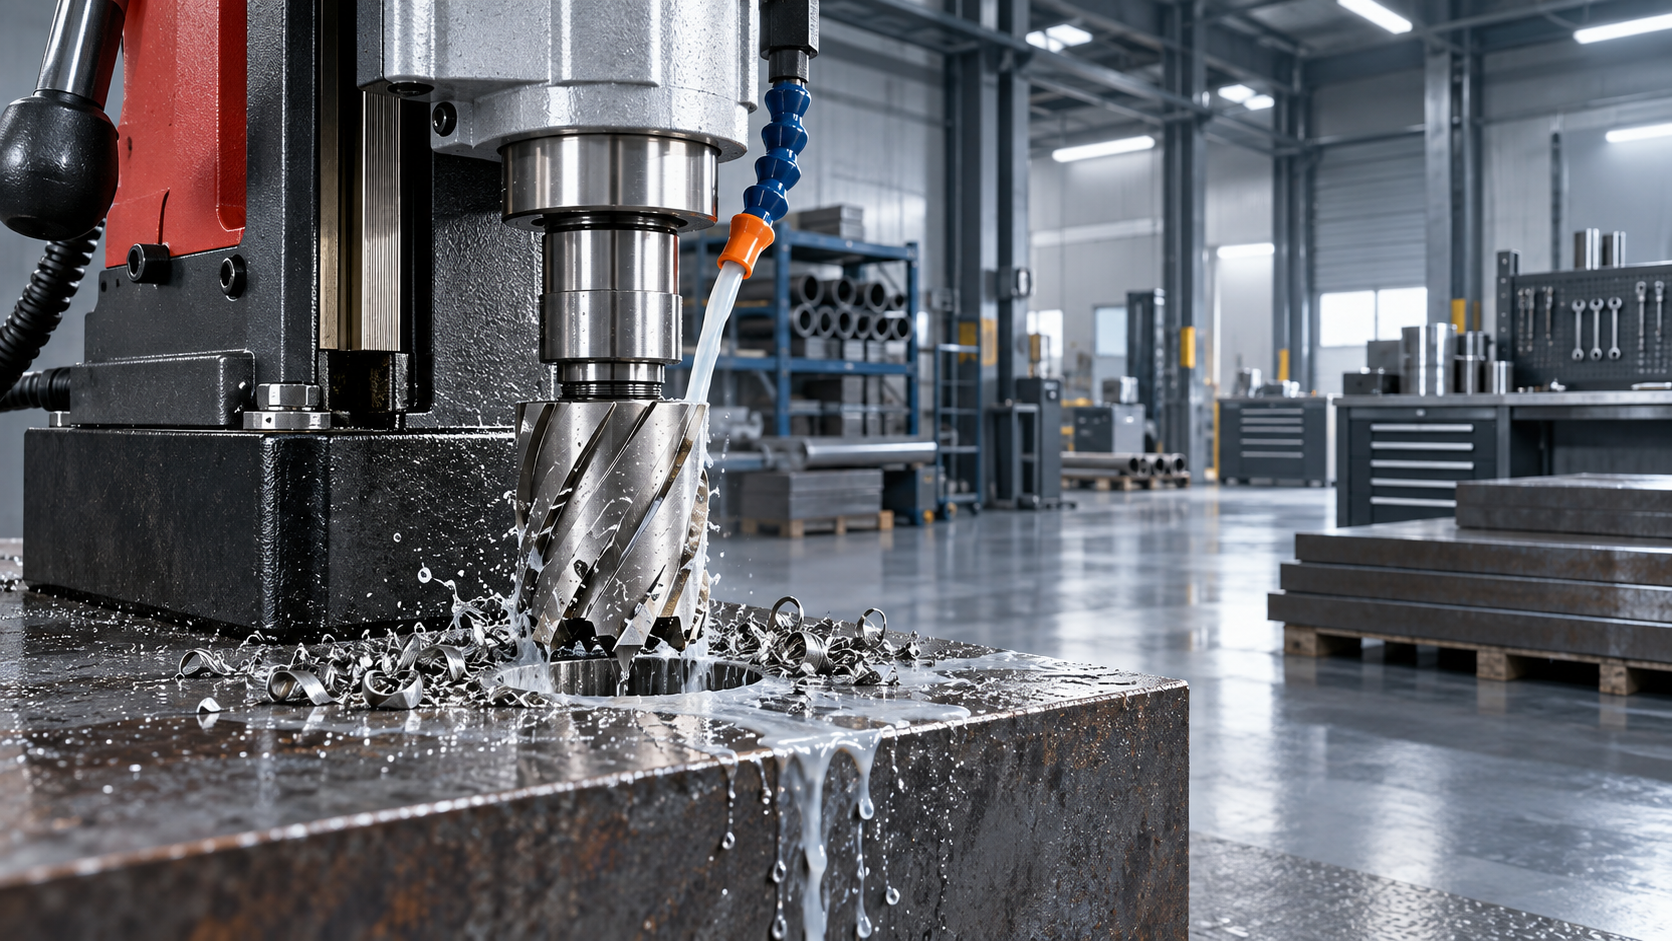
Inspeccione también el pasador piloto, la función de expulsión, las superficies de contacto del árbol portabrocas y el vástago de la broca. Un pasador piloto romo puede dificultar el posicionamiento, mientras que una expulsión deficiente del testigo puede confundirse con un problema de la broca. Si la broca patina en el árbol, el vástago se marca o el sistema de retención está dañado, es necesario sustituirla o realizar un servicio correctivo incluso si los dientes aún parecen afilados.
El calor, las virutas y el acabado del orificio ofrecen una visión más completa
El calor es normal en el corte de metales; el calor descontrolado no lo es. Una broca que se calienta excesivamente durante una perforación normal puede estar desafilada, pero también puede funcionar a una velocidad demasiado alta, recibir refrigerante insuficiente o avanzar con demasiada poca presión. El avance ligero se malinterpreta con frecuencia. Cuando la herramienta apenas está en contacto, puede rozar en lugar de formar una viruta adecuada, lo que aumenta la temperatura y acelera el desgaste del filo.
La forma de la viruta proporciona una comprobación útil en campo. Las virutas limpias y razonablemente uniformes generalmente indican un contacto estable. Las partículas finas similares a polvo, las virutas quemadas o los fragmentos irregulares pueden indicar dientes desafilados, una velocidad inadecuada, lubricación deficiente o una condición de la pieza que requiere un enfoque de corte diferente. El personal de mantenimiento debe comparar las virutas actuales con las producidas cuando se sabía que la misma broca funcionaba correctamente.
El propio orificio es otro indicador. Los bordes rugosos, las rebabas pronunciadas, los orificios fuera de redondez o un acabado que parece desgarrado en vez de cortado son motivos para detenerse e investigar. Las rebabas por sí solas no siempre requieren una sustitución inmediata; los materiales delgados y la técnica de penetración pueden influir en su formación. Sin embargo, las rebabas combinadas con un mayor tiempo de perforación, vibración y calor son una señal clara de que debe cambiarse la broca.
La vibración es una señal de seguridad, no solo una molestia
Un taladro magnético VD50 depende de un contacto estable entre la base magnética y la pieza. Si aumenta la vibración, deje de tratarla como una consecuencia normal del trabajo pesado. Los dientes de broca desafilados o dañados pueden aumentar el par y hacer que el taladro vibre, especialmente cerca de la penetración final. Ese movimiento también puede amplificarse debido a material irregular, pintura, cascarilla, contacto magnético insuficiente, guías flojas o una broca sujetada incorrectamente.
Antes de instalar una broca nueva, revise toda la configuración. Limpie la parte inferior de la base magnética y la superficie de trabajo. Confirme que el espesor y el estado del material sean adecuados para la perforación magnética. Compruebe el ajuste de las guías, la seguridad del árbol, el suministro de refrigerante y el uso de una cadena de seguridad cuando la situación de trabajo lo requiera. Sustituir las brocas sin corregir la causa raíz solo acorta la vida útil de la siguiente.
No evalúe la vida útil de la broca únicamente por el número de orificios
Un registro de mantenimiento es valioso, pero debe incluir más que el número de orificios perforados. Anote el diámetro de la broca, el tipo de pieza, el rango aproximado de espesor, si se utilizó refrigerante y el motivo por el que se retiró la herramienta. Con el tiempo, esto revela patrones. Por ejemplo, el sobrecalentamiento frecuente de brocas en una aplicación puede sugerir que se debe revisar la velocidad de corte o el suministro de fluido, mientras que el astillado repetido de dientes puede indicar cortes interrumpidos, inclusiones duras o una mala alineación.
También implica una decisión de coste. Algunas brocas anulares de alta calidad pueden reafilarse profesionalmente cuando el daño de los dientes es limitado y el cuerpo de la broca se mantiene en buen estado. Otras deben desecharse en lugar de reutilizarse, especialmente si presentan grietas, pérdida severa de dientes, geometría deformada o daños en el vástago. El criterio práctico no es si la broca todavía puede hacer un orificio. Es si puede hacer ese orificio de forma segura, constante y sin obligar al VD50 a trabajar fuera de las condiciones normales.
La sustitución funciona mejor junto con una mejor preparación del material
En los talleres de fabricación, el desgaste de las brocas a veces está relacionado con lo que sucede antes de que el taladro magnético llegue al trabajo. Las rebabas pronunciadas, los bordes irregulares de corte por llama, las piezas inestables y el acceso deficiente pueden dificultar la perforación más de lo necesario. Cuando la preparación del material forma parte del flujo de trabajo, un proceso de corte controlado puede reducir los problemas posteriores de montaje y perforación. Por ejemplo, la sujeción hidráulica y las velocidades de hoja seleccionables de laSierra de cinta GH4228 permiten un corte uniforme de material industrial antes de iniciar operaciones secundarias de perforación.
Esto no significa que todos los problemas de las brocas comiencen en la sierra. Significa que el mantenimiento debe considerar toda la cadena de proceso. Una pieza preparada de forma limpia y firmemente apoyada ofrece a la broca anular una mejor oportunidad de funcionar según lo previsto.
Una regla práctica de sustitución para el taller
Sustituya inmediatamente la broca anular cuando los dientes estén astillados o agrietados, la broca se sobrecaliente repetidamente bajo condiciones de funcionamiento verificadas como correctas, la calidad del orificio sea inaceptable o la vibración aumente después de revisar la configuración del taladro. Cámbiela antes del siguiente orificio crítico si el tiempo de perforación aumenta de forma constante y se requiere más fuerza de avance de lo normal. No espere a un fallo completo en medio de una tarea estructural, de mantenimiento o de instalación en obra.
Las herramientas fiables se basan en pequeñas decisiones tomadas a tiempo: utilice la velocidad correcta, mantenga el flujo de refrigerante, conserve limpias la base magnética y la superficie de trabajo, evite forzar una broca desafilada y documente los patrones de desgaste recurrentes. Las empresas centradas en la ingeniería de precisión, como Shandong Honcan Machinery Equipment Co., Ltd., entienden que la fiabilidad de las herramientas no consiste únicamente en suministrar equipos. También consiste en ayudar a los equipos de mantenimiento a reconocer el momento en que el uso continuado deja de ser productivo y comienza a convertirse en un riesgo.
