


Cómo evitar que la fresa anular se deslice con el taladro magnético VD50
Una corona perforadora suele deslizarse por una de cuatro razones: el taladro magnético no está apoyado rígidamente sobre la pieza de trabajo, la corona no está completamente asegurada en el portaherramientas, el pasador piloto no funciona correctamente o la fuerza de avance se vuelve irregular. En el taladro magnético VD50, corregir estos aspectos básicos es más importante que forzar el taladro con mayor intensidad. Una configuración estable mantiene la corona centrada, protege los dientes y produce un orificio limpio en lugar de una abertura sobredimensionada o dañada.
No continúe perforando cuando la corona empiece a girar sin cortar, vibre excesivamente o deje una marca circular pulida en el acero. Detenga la máquina, deje que la herramienta se pare y localice la fuente del movimiento. Continuar puede dañar el vástago de la corona, el portaherramientas, la superficie de la pieza de trabajo y el área de contacto de la base magnética.
Comience con una base magnética segura
La base magnética debe sujetar el taladro contra material ferroso limpio y plano. La pintura, las incrustaciones de óxido, las salpicaduras de soldadura, las virutas, el aceite y las superficies irregulares reducen el contacto magnético. Incluso cuando el taladro parece estar fijado, una capa fina de residuos puede permitir vibraciones bajo carga. Esa vibración suele confundirse con un problema de la corona.
Antes de posicionar el VD50, limpie tanto la parte inferior de la base magnética como el área de perforación. Elimine las incrustaciones sueltas con una herramienta manual adecuada. Coloque el taladro donde la base tenga contacto total, en lugar de apoyarlo sobre un cordón de soldadura, ranura, borde o superficie curva. Si el material es delgado, irregular, no magnético o está colocado en posición elevada o vertical, utilice la sujeción mecánica y la cadena de seguridad adecuadas además del imán. La base magnética no sustituye una sujeción correcta de la pieza de trabajo.
Compruebe que la propia pieza de trabajo no pueda moverse. Una placa de acero puede ser magnética, pero si está apoyada de forma inestable o puede flexionarse, el taladro y la corona pueden desplazarse cuando los dientes entran en el material. Sujete firmemente las piezas de trabajo pequeñas a un banco o estructura de soporte estable antes de perforar.
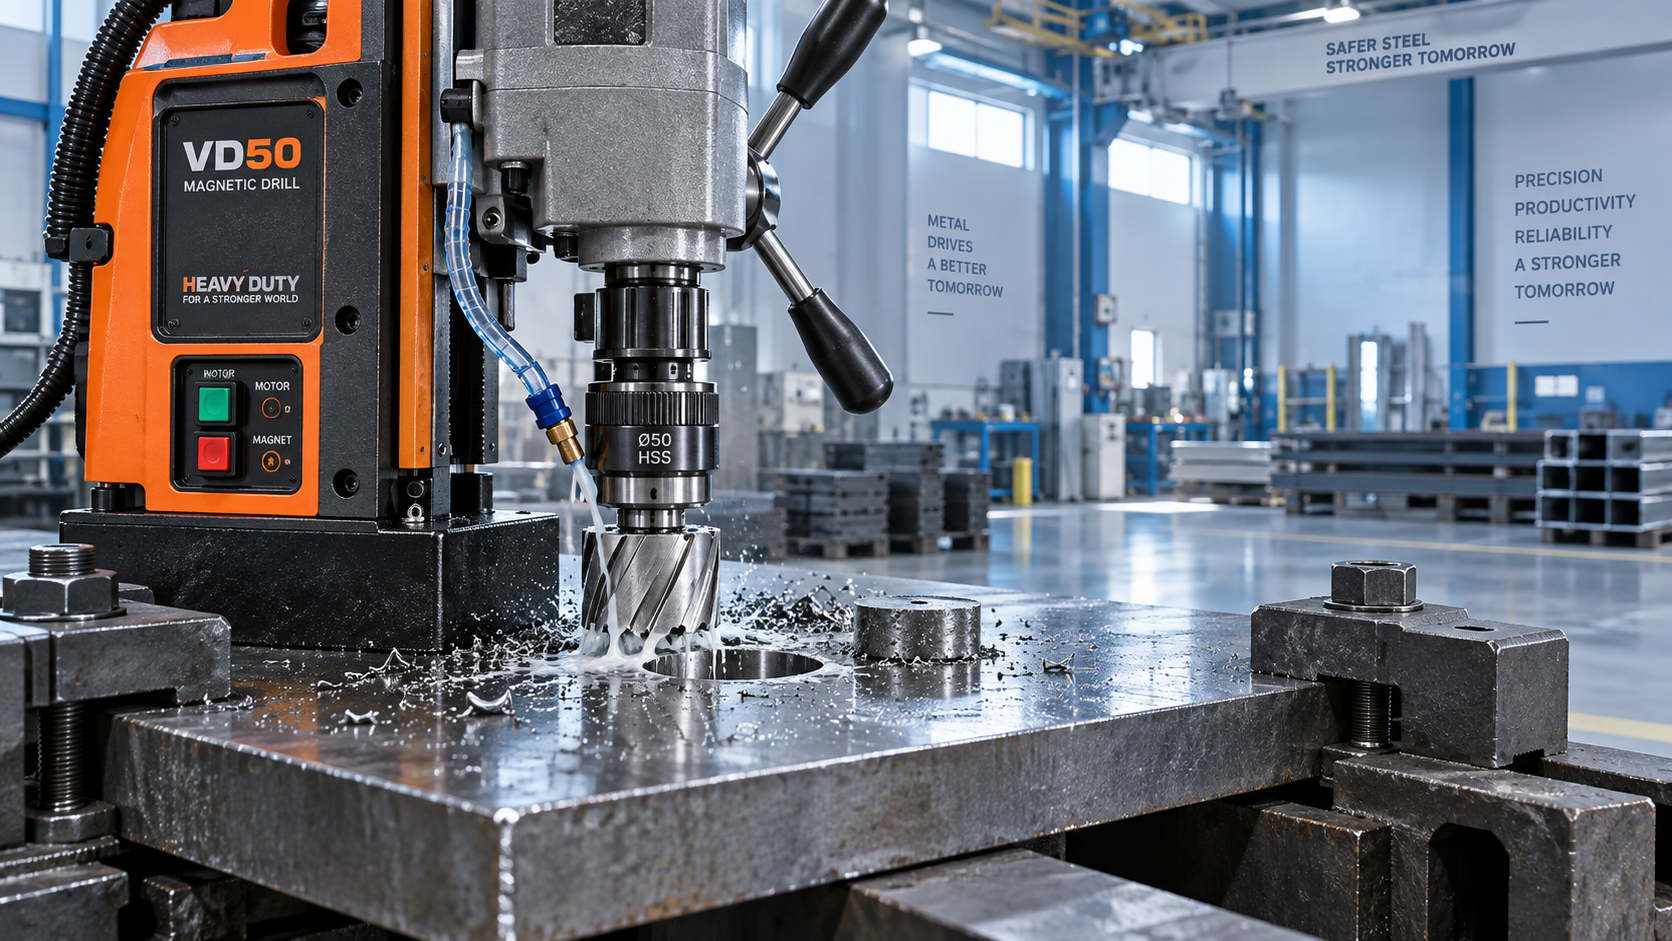
Asegúrese de que la corona perforadora esté correctamente asentada
Una corona puede deslizarse dentro del portaherramientas aunque parezca instalada. Retire la corona e inspeccione el vástago. Debe estar limpio, sin rebabas y ser compatible con el tipo de portaherramientas utilizado en el taladro magnético. La suciedad en las caras planas del vástago, los puntos de contacto de los tornillos de fijación dañados o un tipo de vástago incorrecto impiden que los tornillos bloqueen la corona correctamente.
Inserte completamente la corona perforadora en el portaherramientas con el pasador piloto colocado. Alinee las caras planas de posicionamiento con los tornillos de retención cuando corresponda y, a continuación, apriete los tornillos de manera uniforme y firme con la llave correcta. No apriete un tornillo mientras la corona esté inclinada; esto puede sujetarla temporalmente, pero permitirá que se desplace en cuanto aumente la presión de perforación.
Después de apretar, tire suavemente de la corona con la mano con la máquina apagada. No debe oscilar, girar ni deslizarse. Inspeccione también la conexión entre el portaherramientas y el husillo. Si el propio portaherramientas tiene holgura, sustituir únicamente la corona no resolverá el problema.
No pase por alto el pasador piloto
El pasador piloto hace más que marcar el centro. Ayuda a guiar la corona durante el primer contacto con el acero y favorece el suministro de refrigerante en muchos sistemas de perforación con coronas. Un pasador doblado, desgastado, atascado o de longitud incorrecta puede hacer que la corona se desvíe antes de que los dientes establezcan una trayectoria de corte.
Presione el pasador con la mano antes de montar la corona. Debe moverse suavemente y volver libremente a su posición. Limpie las partículas metálicas finas alrededor del orificio del pasador. Si se atasca, resuelva ese problema antes de perforar; forzar la palanca de avance aumentará la carga lateral y hará más probable el deslizamiento.
Utilice una presión de avance que permita cortar a los dientes
Las coronas perforadoras están diseñadas para eliminar eficientemente un anillo de material. Necesitan una presión de avance constante y controlada. Un error común es comenzar con fuerza excesiva porque el operador espera que la corona se comporte como una broca helicoidal. Demasiada fuerza al inicio puede hacer que un lado de la corona muerda primero, provocando vibración y tirando del taladro lateralmente. Una fuerza insuficiente puede causar rozamiento en lugar de corte, lo que genera calor y desafila los dientes.
Comience con una presión moderada y uniforme hasta que la corona forme una ranura circular estable. Una vez que los dientes estén engranados de manera uniforme, continúe con un avance constante. Observe las virutas en lugar de basarse solo en el sonido. Un corte correcto produce virutas; el rozamiento produce calor, decoloración, chirridos y residuos finos similares al polvo.
Cerca de la salida, reduzca la presión de avance. El material restante se vuelve menos estable y el testigo puede desprenderse repentinamente. Un acabado controlado protege tanto la corona como el borde de la pieza de trabajo.
Adapte el estado de la corona al material
Una corona perforadora desgastada tiene más probabilidades de patinar sobre la superficie o engancharse de manera irregular. Inspeccione los dientes de corte antes de cada orificio importante. Los dientes astillados, los bordes redondeados, la decoloración por calor o los residuos compactados entre los dientes indican que la corona puede dejar de cortar de forma predecible. Reutilizar una corona dañada puede convertir un simple problema de perforación en un portaherramientas dañado o un orificio impreciso.
Utilice una corona destinada al material que se va a perforar. El acero dulce, el acero inoxidable, el acero revestido y el material endurecido no responden de la misma manera al calor ni a la presión de corte. El enfoque correcto no consiste simplemente en aplicar más fuerza. La dureza y el espesor del material, el recubrimiento de la corona, el fluido de corte y la velocidad de la máquina deben trabajar conjuntamente. Siga las indicaciones de funcionamiento del fabricante de la corona y del taladro para la combinación de herramienta y material utilizada.
El fluido de corte es especialmente útil cuando se acumula calor o al perforar materiales más exigentes. Reduce la fricción en el filo de corte y ayuda a evitar que las virutas se adhieran por soldadura a los dientes. Mantenga despejado el paso del refrigerante y evite que las virutas se acumulen alrededor de la corona durante el ciclo.
Compruebe la alineación antes de culpar al taladro
Cuando un orificio está cerca de un borde, junto a una soldadura o sobre una brida estrecha, es posible que la corona no disponga de suficiente superficie apoyada para comenzar de manera uniforme. El imán puede sujetar, pero la acción de corte aún puede tirar de la herramienta hacia el lado sin apoyo. En estas situaciones, reconsidere el método de perforación, utilice un respaldo o soporte adecuado cuando sea práctico, o cambie la ubicación del orificio si el diseño lo permite.
La perforación en tubos curvos o acero fabricado irregular requiere un soporte específico y una configuración que mantenga el taladro magnético perpendicular al orificio previsto. Una disposición estándar con base plana no debe considerarse automáticamente adecuada para material curvo. La misma precaución se aplica a las placas apiladas: si las capas pueden separarse o vibrar, la corona puede engancharse y perder su alineación.
Para trabajos que combinan la realización de orificios con caras, ranuras, roscas u otras características de precisión, puede ser más eficiente trasladar la pieza a una máquina herramienta rígida después de la operación de perforación portátil. En la fabricación mecánica, el procesamiento de moldes y los trabajos relacionados con la industria aeroespacial, una máquina convencional como laFresadora X5040 puede ser más adecuada cuando se requiere una sujeción completa de la pieza y un mecanizado controlado de múltiples operaciones. Un taladro magnético sigue siendo más útil cuando la pieza de trabajo es demasiado grande, está fija en su lugar o no es práctico llevarla a una mesa de máquina.
Una breve rutina previa a la perforación evita la mayoría de los deslizamientos
- Confirme que la pieza de trabajo sea ferrosa, estable y esté apoyada para evitar la flexión.
- Limpie la base magnética y la superficie de perforación hasta que ambas estén libres de virutas, incrustaciones, aceite y revestimiento suelto.
- Instale una corona limpia y sin daños, y un pasador piloto que se mueva libremente; apriete correctamente la retención del portaherramientas.
- Coloque el taladro perpendicular a la superficie y verifique que la base magnética tenga contacto total.
- Utilice fluido de corte cuando corresponda y comience el corte con una presión controlada y uniforme.
- Deténgase inmediatamente si el taladro se desplaza, la corona vibra o el corte se convierte en rozamiento.
El hábito más útil es considerar el deslizamiento de la corona como una señal de configuración, no como una razón para presionar más. Una corona correctamente montada, una base magnética rígida, una sujeción fiable de la pieza de trabajo y una presión de avance constante permiten que el VD50 corte con mucha menos vibración y un control del orificio mucho mejor. Cuando el mismo problema se repite después de estas comprobaciones, inspeccione en conjunto el portaherramientas, los tornillos de retención, el sistema piloto y el estado de la corona, en lugar de sustituir piezas al azar.
